Elmas uçlar, testere bıçağı taşın içinden geçerken istikrarlı bir kesme yolu sağlamak üzere tasarlanmıştır. Bıçak aşırı yanal hareket gösterdiğinde, uçlar kesme yolunun her iki tarafında da malzemeyle düzensiz temas yaşayabilir.
Zamanla bu durum, kesme parçalarının yuvarlaklaşmasına veya amaçlanan profillerini korumak yerine düzensiz aşınmaya uğramasına neden olabilir.
Bıçak hareketinin nedeni genellikle tek bir faktör değildir. Testere bıçağının durumu, kaynak hassasiyeti, makine performansı, kesme parametreleri ve taşın özellikleri bunların hepsinde rol oynayabilir.
İşte yedi yaygın neden.
1. Testere Bıçağı Gövdesinde Sapma veya Deformasyon
Elmas segmentler doğrudan çelik çekirdeğe kaynaklanır. Çekirdek deforme olmuşsa veya aşırı salınım gösteriyorsa, segmentler kesim sırasında doğal olarak aynı hareketi izleyecektir.
Bu durum, segmentlerde yanal sapmaya ve düzensiz aşınmaya neden olabilir.
Eğer pervane gövdesinde önemli bir deformasyon varsa, sadece segmentleri düzeltmek sorunu çözmeyecektir. Genellikle daha pratik çözüm gövdenin değiştirilmesidir.
2. Yetersiz Çekirdek Sertliği
Çelik çekirdeğin sertliği, bıçağın kesme yükleri altında deformasyona ne kadar iyi direneceğini belirler.
Çekirdek yeterli sertliğe sahip olmadığında, radyal kesme kuvvetleri çalışma sırasında bıçağın bükülmesine neden olabilir. Bu deformasyon ek yanal kuvvetler oluşturur ve bıçağın stabilitesini azaltır.
Bu sorun, düşük kaliteli veya yanlış tasarlanmış bıçak gövdesiyle daha sık ortaya çıkar.
Uygun bir gövde, bıçak çapı, segment konfigürasyonu, makine gücü ve amaçlanan kesme uygulaması için yeterli rijitliği sağlamalıdır.
3. Düzensiz Segment Kaynağı
Her bir parçanın konumu ve kaynak açısı tutarlı olmalıdır.
Eğer bıçağın iki tarafı arasında segment çıkıntısının miktarı veya kaynak açısı farklıysa, bıçak dönüş sırasında yanal salınım geliştirebilir.
Bıçak yana doğru hareket etmeye başladığında, parçalar taşla düzensiz temas edebilir ve bu da düzensiz veya yuvarlak aşınmaya yol açabilir.
Bu nedenle, testere bıçağı imalatı sırasında segment konumlandırma ve kaynak hassasiyeti özellikle önemlidir.
4. Makinenin Düşük Doğruluğu
Taş kesme makinesinin durumu, bıçağın stabilitesini de etkiler.
Makinede aşırı titreşim, yetersiz yapısal rijitlik veya kiriş ve mil gibi bileşenlerin kötü hizalanması durumunda, kesim sırasında testere bıçağı titreşebilir.
Bu hareket, kesme doğruluğunu doğrudan etkiler ve elmas parçalarına etki eden yanal kuvvetleri artırabilir.
İyi yapılmış bir bıçak bile, aşırı titreşimli veya mekanik hassasiyeti düşük bir makineye takılırsa düzgün çalışmayabilir.
5. Aşırı Bıçak Hızı
Bıçak dönüş hızı, bıçak çapına, segment tasarımına ve kesme uygulamasına da uygun olmalıdır.
Dönme hızı çok yüksek olursa, titreşim ve dinamik kuvvetler artabilir. Kararsız çalışma koşullarında, bıçak kesim sırasında yana doğru hareket edebilir ve bu da parçaların düzensiz aşınmasına neden olabilir.
Bu nedenle, kesme parametreleri, verimliliği artırmak için hızı artırmaktan ziyade, bıçak üreticisinin önerdiği çalışma aralığına göre seçilmelidir.
6. Çok Sert veya Çok Aşındırıcı Taş
Taşın kendi özellikleri de yüzeylerin yuvarlaklaşmasına ve düzensiz aşınmaya katkıda bulunabilir.
Sert ve aşındırıcı malzemeler yüksek kesme direncine neden olabilir. Eğer bıçak ucu malzemeye uygun şekilde seçilmezse, bıçak istikrarlı bir kesme işlemi sürdürmekte zorlanabilir.
Daha yüksek kesme direnci, bıçak üzerindeki titreşimi, darbeyi ve yanal kuvvetleri artırabilir.
Özellikle sert taşlar için, üretimden önce elmas alet üreticisiyle malzeme konusunda görüşmek daha iyidir. Sert veya kesilmesi zor taşlar için özel olarak geliştirilmiş bir segment formülü, kesme hızı, aşınma direnci ve bıçak stabilitesi arasında daha iyi bir denge sağlayabilir.
7. Dengesiz Blok Konumlandırması
Taş bloğun konumu ve seviyesi de kontrol edilmelidir.
Kesimden önce blok düzgün bir şekilde düzleştirilmezse, bıçak malzemeyle düzensiz temas edebilir. Bu da parçaların bir tarafında yanal aşınmaya neden olabilir.
Alt yüzeyi düzensiz olan bloklar için, taş blok kesme veya tesviye makinesiyle önceden düzeltme yapmak, daha sağlam bir kesim tabanı oluşturmaya yardımcı olabilir.
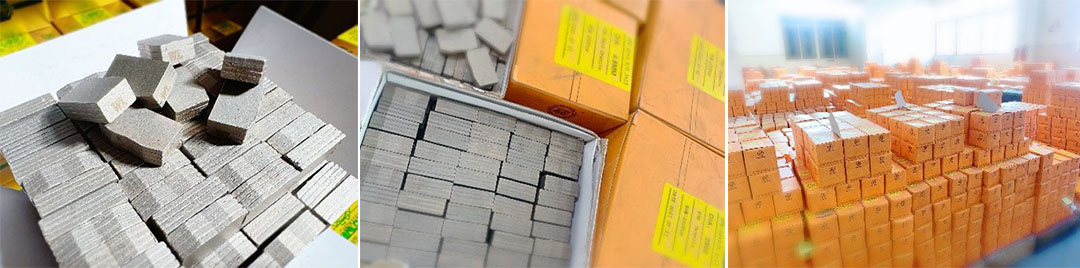
Elmas kesimlerinde yuvarlak veya düzensiz aşınmayla nasıl başa çıkılır?
Elmas parçaları anormal derecede yuvarlak bir profil geliştirmeye başladığında, parçaları hemen değiştirmek altta yatan sorunu çözmeyebilir.
Tüm kesme sistemi kontrol edilmelidir.
Öncelikle bıçak gövdesinde deformasyon ve salınım olup olmadığını kontrol edin. Ardından segment kaynaklarını, makine titreşimini, mil hizalamasını, dönüş hızını ve taş bloğun durumunu kontrol edin.
Özellikle alışılmadık derecede sert veya aşındırıcı malzemeleri keserken, elmas segment formülü de dikkate alınmalıdır.
Bazı durumlarda, sorun elmas aletten ziyade makineyle ilgili olabilir. Bıçak, mekanik hassasiyet sorunları nedeniyle düzensiz aşınmaya devam ederse, ikincil işleme gerek duyulabilir.
Sık sık düzensiz bloklarla veya boyut sorunlarıyla karşılaşan taş işleme atölyeleri için, kesimden sonra bitmiş malzemeyi düzeltmenin pratik bir yolu olarak bir tesviye veya kalibrasyon makinesi bulundurmak faydalı olabilir.