İyi bir parlatma sonucu, sadece parlatma süresini veya basıncını artırmaktan daha fazlasına bağlıdır. Mekanik parlatmada, aşırı parlatma bazen yüzeyi iyileştirmek yerine daha da kötüleştirebilir.
Yüzeyde sık karşılaşılan sorunlar arasında düzensiz portakal kabuğu dokusu ve cilalanmış yüzeyde küçük çukurlar veya delikler bulunur. Bu kusurlar genellikle aşırı cilalama basıncı, aşırı cilalama süresi, ısı birikimi, yetersiz yüzey hazırlığı veya uygun olmayan aşındırıcı koşullarla ilişkilidir.
Sorunun nedenini anlamak, onu düzeltmenin ilk adımıdır.
Mekanik Parlatma Sırasında Sorunlara Ne Sebep Olur?
Yüzeyin düzgün şekilde parlatılmaması durumunda yapılan en yaygın hata, parlatma basıncını artırmak veya parlatma işlemine daha uzun süre devam etmektir.
Bu durum her zaman yüzey kalitesini iyileştirmez.
Bazı durumlarda, aşırı basınç ve uzun süreli parlatma daha fazla ısı üretir ve malzemenin düzensiz bir şekilde uzaklaştırılmasına neden olur. Sonuç olarak, daha pürüzsüz bir yüzey yerine pürüzlü veya düzensiz bir yüzey elde edilebilir.
Bu nedenle, parlatma yoğunluğunu artırmak yerine, parlatma parametreleri malzeme, aşındırıcı ve yüzey koşullarına göre ayarlanmalıdır.
1. Aşırı Parlatma
Aşırı parlatma, sürekli parlatma işleminin yüzey kalitesini iyileştirmek yerine bozmasına neden olması durumudur.
Aşırı mekanik parlatmaya bağlı olarak ortaya çıkan iki yaygın yüzey kusuru türü şunlardır:
● Portakal kabuğu dokusu
● Çukurlaşma veya küçük yüzey çukurları
Bu sorunların ortaya çıkma olasılığı, mekanik parlatma işlemi aşırı ısı ürettiğinde veya parlatma basıncı ve parlatma süresi çok yüksek olduğunda artar.
Aşındırıcı malzeme seçimi, parlatma hızı ve parlatma aletinin durumu da sonucu etkileyebilir.
2. Portakal Kabuğu Görünümlü Bir Yüzey Neden Oluşur?
Portakal kabuğu görünümü, cilalanmış yüzeyin pürüzsüz yerine pürüzlü görünmesine neden olan düzensiz, engebeli bir dokudur.
Bu soruna çeşitli faktörler katkıda bulunabilir.
Aşırı Parlatma Basıncı
Aşırı basınç uygulamak, parlatma aleti ile iş parçası arasındaki sürtünmeyi artırır.
Ek sürtünme ısı üretir ve düzensiz malzeme uzaklaştırmaya neden olabilir.
Aşırı Parlatma Süresi
Çok uzun süre cilalama işlemi, mutlaka daha iyi bir sonuç vermez.
Yüzey istenen duruma ulaştıktan sonra, cilalama işlemine devam etmek ısıyı artırabilir ve yüzeyin kontrolünü zorlaştırabilir.
Aşırı Isı
Parlatma tekerleği veya diğer mekanik parlatma aletleri tarafından üretilen ısı, soğutma ve işlem kontrolü yetersiz olduğunda yüzeyi etkileyebilir.
Bu durum, özellikle ısıya duyarlı malzemelerle çalışırken veya yüksek basınç kullanıldığında büyük önem taşır.
Malzeme Sertliği
Farklı malzemeler, parlatma basıncına ve ısıya farklı tepkiler verir.
Daha sert bir malzeme daha yüksek parlatma yüküne dayanabilirken, daha yumuşak bir malzeme aşırı basınca daha kolay maruz kalabilir.
Bu nedenle, uygun parlatma süresi ve basıncı, her iş için aynı ayarları kullanmak yerine, malzemeye ve parlatma işlemine göre belirlenmelidir.
3. Portakal Kabuğu Görünümlü Yüzey Nasıl Düzeltilir?
Parlatılmış bir yüzey bozulmaya başladığında, basıncı artırmak veya parlatma süresini uzatmak genellikle en iyi çözüm değildir.
Daha iyi bir yaklaşım, kusurlu yüzey katmanını kaldırmak ve ardından parlatma işlemine geri dönmektir.
Pratik süreç şu şekildedir:
1. Hasarlı bölgenin derinliğini ve boyutunu belirleyin.
2. Hasarlı veya düzensiz yüzeyi uygun bir aşındırıcı kullanarak temizleyin.
3. Düzgün bir yüzey elde etmek için daha önce kullanılan aşındırıcıdan biraz daha kaba bir aşındırıcı kullanın.
4. Parlatma basıncını önceki parlatma aşamasına göre azaltın.
5. Aşamalı olarak daha ince aşındırıcılar kullanmaya devam edin.
6. İşlem boyunca ısıyı kontrol altında tutun.
7. Son olarak, daha hafif bir parlatma basıncı uygulayın.
Aşındırma işleminin tam sırası, malzemeye ve istenen yüzey kalitesine bağlıdır.
4. Parlatma Sırasında Neden Çukurlaşma Oluşur?
Yüzeyde oluşan çukurlaşma, cilalama işleminden sonra yüzeyde görünür kalan küçük çukurlar veya iğne deliği şeklindeki izler anlamına gelir.
Bazı metal parlatma uygulamalarında, parlatma sırasında sert ve kırılgan metal olmayan parçacıklar malzemeden çekilebilir. Bu durum yüzeyde küçük boşluklar bırakır.
Diğer yüzey koşulları da çukurlaşmaya katkıda bulunabilir.
Yaygın nedenler şunlardır:
1. Aşırı Parlatma Basıncı veya Süresi
Yüksek basınç ve uzun süreli parlatma, malzemenin düzensiz bir şekilde çıkarılmasına ve mevcut yüzey kusurlarının daha belirgin hale gelmesine neden olabilir.
2. Malzeme Safsızlıkları veya Sert Kalıntılar
Malzeme sert parçacıklar veya diğer safsızlıklar içeriyorsa, parlatma sırasında çevredeki malzemeden farklı davranabilir.
Bu kalıntılar çıkarıldığında, küçük çukurlar kalabilir.
3. Yüzey Pası
Yüzeydeki pas veya korozyon, cilalama sırasında daha belirgin hale gelen düzensiz alanlar oluşturabilir.
İnce parlatma işlemine başlamadan önce, etkilenen yüzey iyice temizlenmeli ve hazırlanmalıdır.
4. Orijinal Yüzey Katmanının Yetersiz Şekilde Kaldırılması
İlk aşamada oluşan pürüzlü veya hasarlı yüzey tamamen giderilmemişse, sonraki parlatma aşamalarında düzgün bir yüzey elde edilemeyebilir.
Bu nedenle yüzey hazırlığı, genel parlatma işleminin önemli bir parçasıdır.
5. Çukurlaşmayı ve Yüzey Kusurlarını Nasıl Azaltabilirsiniz?
Yüzeyde çukurlaşma oluştuğunda, öncelikle sorunun malzemenin kendisinden mi yoksa parlatma işleminden mi kaynaklandığını belirleyin.
Kontrol etmek:
● Parlatma öncesi yüzey durumu
● Aşındırıcı koşul
● Parlatma basıncı
● Parlatma süresi
● Parlatma hızı
● Isı üretimi
● Yüzey temizliği
● Önceki öğütme aşaması
Eğer kusur parlatma işleminden kaynaklanıyorsa, daha önceki bir taşlama aşamasına geri dönmek gerekebilir.
Uygun bir aşındırıcı kullanarak kusurlu tabakayı çıkarmak, ince parlatmaya devam etmekten genellikle daha etkilidir. 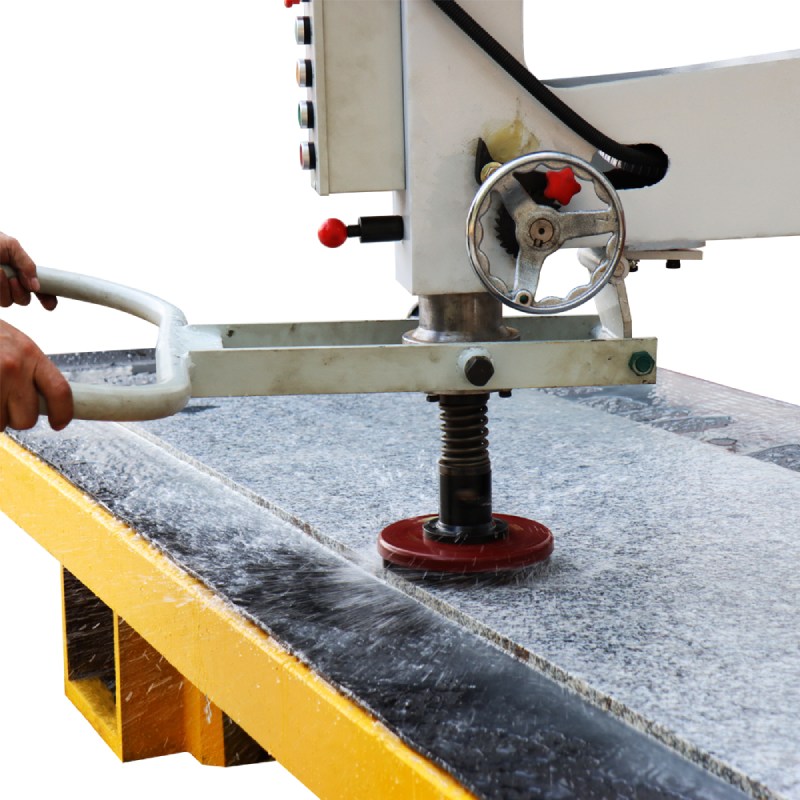
Parlatma Problemleri ve Olası Nedenleri
| Yüzey Sorunu | Olası Sebep | Önerilen Eylem |
|---|---|---|
| Portakal kabuğu dokusu | Aşırı basınç | Parlatma basıncını azaltın |
| Portakal kabuğu dokusu | Aşırı parlatma süresi | Parlatma döngüsünü kısaltın |
| Portakal kabuğu dokusu | Aşırı ısı | Soğutma ve proses kontrolünü iyileştirin |
| Düzensiz yüzey | Parlatma öncesinde yetersiz taşlama | Uygun öğütme aşamasına geri dönün |
| Küçük çukurlar | Sert kalıntılar | Hatalı katmanı çıkarın ve yeniden öğütün. |
| Küçük çukurlar | Yüzey pası veya kirlenmesi | Yüzeyi temizleyin ve hazırlayın. |
| Kötü sonuç | Aşındırıcı malzeme için uygun değil. | Aşındırıcı seçimini kontrol edin |
| Yüzey bozulması | İstenilen yüzey kalitesine ulaşıldıktan sonra cilalama işlemine devam edilir. | Parlatma işleminin yoğunluğunu durdurun veya azaltın. |
Parlatma Basıncı Nasıl Kontrol Edilmelidir?
Parlatma basıncı, etkili malzeme kaldırmayı sağlayacak kadar yüksek olmalı, ancak aşırı ısıya veya düzensiz yüzey kaldırmaya neden olacak kadar yüksek olmamalıdır.
Parlatma işlemi devam ederken yüzeyde kötüleşme olursa, basıncı daha fazla artırmadan önce kontrol edin.
Sorun gidermede faydalı bir yaklaşım, işlem parametrelerinden birini birer birer değiştirmektir. Bu, sorunun basınçtan, parlatma süresinden, aşındırıcı seçiminden veya ısıdan kaynaklanıp kaynaklanmadığını belirlemeyi kolaylaştırır.
Doğru Parlatma Aletlerini Seçmek
Parlatma aleti, yüzey kalitesi ve parlatma verimliliği üzerinde doğrudan etkiye sahiptir.
Malzemeye ve istenen sonuca bağlı olarak, kaba taşlama, orta seviye taşlama ve son parlatma için farklı aletler kullanılabilir.
Taş işleme için, taşlama ve parlatma aletlerinin seçimi taş türüne, makineye, istenen yüzey işlemine ve üretim koşullarına uygun olmalıdır.
Örneğin, elmas bazlı aletler, taşların taşlanması ve parlatılması işlemlerinde yaygın olarak kullanılır çünkü işlemin farklı aşamalarında kontrollü malzeme kaldırma imkanı sağlarlar.
Daha İyi Parlatma Sonuçları İçin Pratik Bir Yaklaşım
Parlatılmış yüzey istenen pürüzsüzlüğe ulaşmadığında, basıncı veya parlatma süresini hemen artırmayın.
Öncelikle yüzeyin durumunu kontrol edin ve gerçek kusuru belirleyin.
Daha sonra:
1. Sorunun malzemeden mi yoksa parlatma işleminden mi kaynaklandığını belirleyin.
2. Uygun bir aşındırıcı kullanarak kusurlu yüzeyi temizleyin.
3. Gerekirse kontrollü bir öğütme işlemine geri dönün.
4. Aşırı parlatma basıncını azaltın.
5. Mekanik parlatma sırasında ısıyı kontrol edin.
6. Her parlatma aşaması için uygun aşındırıcıyı kullanın.
7. İstenilen yüzey pürüzsüzlüğüne ulaşıldığında parlatma işlemini durdurun.
Kontrollü bir parlatma işlemi, genellikle daha fazla basınç uygulamaktan veya aynı parlatma aşamasında daha fazla zaman harcamaktan daha güvenilirdir.
Parlatma işleminde en önemli şey nedir?
İyi parlatma sonuçları, yalnızca parlatma basıncına güvenmek yerine tüm süreci kontrol etmekten gelir.
Portakal kabuğu görünümü veya çukurlaşma gibi sorunlar ortaya çıktığında, malzeme durumunu, aşındırıcıyı, basıncı, parlatma süresini, ısıyı ve önceki taşlama aşamasını kontrol edin.
Altta yatan nedeni düzeltmek, genellikle kusurlu yüzeyi parlatmaya devam etmekten daha etkilidir.
Taş işleme sürecinde, parlatma işleminin kurulumu yapılırken makine, aşındırıcı aletler, taşın özellikleri ve çalışma parametreleri birlikte değerlendirilmelidir.
Sıkça Sorulan Sorular
Parlatma süresini uzatmak yüzey kalitesini iyileştirebilir mi?
Her zaman değil. Aşırı parlatma süresi ek ısı üretebilir ve bazı yüzey kusurlarını daha da kötüleştirebilir. Parlatma süresi, malzemeye ve istenen sonuca uygun olmalıdır.
Parlatılmış bir yüzey neden portakal kabuğu dokusuna benzer bir yapı kazanır?
Sık rastlanan etkenler arasında aşırı parlatma basıncı, aşırı parlatma süresi ve ısı birikimi yer alır. Malzeme özellikleri ve aşındırıcı koşullar da sonucu etkileyebilir.
Parlatma işlemi sırasında yüzeyin durumu daha da kötüleşirse ne yapmalıyım?
Sadece parlatma basıncını artırmayın. Uygun bir aşındırıcı kullanarak kusurlu katmanı çıkarın, ardından kontrollü bir taşlama ve parlatma işlemine devam edin.
Parlatma işleminden sonra oluşan küçük çukurlara ne sebep olur?
Olası nedenler arasında sert kalıntılar, pas, yüzey kirliliği ve orijinal yüzeyin yetersiz hazırlanması yer almaktadır. Aşırı parlatma da bu kusurları daha belirgin hale getirebilir.
Parlatma hataları nasıl azaltılabilir?
Parlatma basıncını ve süresini kontrol edin, uygun aşındırıcılar kullanın, yüzeyi temiz tutun, ısıyı kontrol edin ve daha ince parlatmaya geçmeden önce önceki taşlama aşamasının düzgün bir yüzey oluşturduğundan emin olun.