Yaxshi abraziv natija shunchaki abraziv vaqtini yoki bosimni oshirishdan ko'proq narsaga bog'liq. Mexanik abrazivlashda haddan tashqari abrazivlash ba'zan sirtni yaxshilash o'rniga yomonlashtirishi mumkin.
Keng tarqalgan sirt muammolari orasida notekis apelsin po'stlog'i tuzilishi va abraziv yuzada kichik chuqurchalar yoki igna teshiklari mavjud. Bu nuqsonlar ko'pincha haddan tashqari abraziv bosimi, haddan tashqari abraziv vaqti, issiqlik to'planishi, sirtni yomon tayyorlash yoki yaroqsiz abraziv sharoitlar bilan bog'liq.
Kamchilikning sababini tushunish uni tuzatish yo'lidagi birinchi qadamdir.
Mexanik abrazivlash paytida qanday muammolar paydo bo'ladi?
Sirt to'g'ri sayqallanmaganda eng ko'p uchraydigan xato - bu sayqallash bosimini oshirish yoki sayqallashni uzoqroq davom ettirishdir.
Bu har doim ham sirtni yaxshilamaydi.
Ba'zi hollarda, ortiqcha bosim va uzoqroq abrazivlash vaqti ko'proq issiqlik hosil qiladi va materialni notekis olib tashlaydi. Natijada silliqroq emas, balki qo'pol yoki notekis sirt paydo bo'lishi mumkin.
Shu sababli, abrazivlash parametrlari shunchaki abrazivlash intensivligini oshirish o'rniga, materialga, abraziv materialga va sirt holatiga qarab sozlanishi kerak.
1. Haddan tashqari sayqallash
Haddan tashqari sayqallash, doimiy sayqallash sirt sifatini yaxshilash o'rniga yomonlashishiga olib kelganda yuzaga keladi.
Haddan tashqari mexanik abrazivlash bilan bog'liq ikkita keng tarqalgan sirt nuqsonlari:
● Apelsin po'stlog'i tuzilishi
● Chuqurchalar yoki kichik sirt chuqurchalari
Bu muammolar mexanik abrazivlash haddan tashqari issiqlik hosil qilganda yoki abrazivlash bosimi va abrazivlash vaqti juda yuqori bo'lganda yuzaga kelishi ehtimoli ko'proq.
Abraziv materialni tanlash, abrazivlash tezligi va abrazivlash vositasining holati ham natijaga ta'sir qilishi mumkin.
2. Nima uchun apelsin po'stlog'i yuzasi paydo bo'ladi?
Apelsin po'stlog'i bilan qoplangan sirt - bu tartibsiz, notekis tuzilish bo'lib, jilolangan sirtni silliq emas, balki qo'pol ko'rsatadi.
Bu muammoga bir nechta omillar sabab bo'lishi mumkin.
Haddan tashqari abraziv bosim
Juda ko'p bosim o'tkazish abraziv asbob va ish qismi o'rtasidagi ishqalanishni oshiradi.
Qo'shimcha ishqalanish issiqlik hosil qiladi va materialning notekis olib tashlanishiga olib kelishi mumkin.
Haddan tashqari abraziv vaqt
Juda uzoq vaqt davomida abrazivlash, albatta, yaxshiroq natija bermaydi.
Sirt kerakli holatga yetgandan so'ng, doimiy abrazivlash issiqlikni oshirishi va sirtni boshqarishni qiyinlashtirishi mumkin.
Haddan tashqari issiqlik
Sovutish va jarayonni boshqarish yetarli bo'lmaganda, abraziv g'ildirak yoki boshqa mexanik abraziv vositasi tomonidan hosil bo'ladigan issiqlik sirtga ta'sir qilishi mumkin.
Bu, ayniqsa, issiqlikka sezgir materiallar bilan ishlashda yoki yuqori bosim ishlatilganda juda muhimdir.
Materialning qattiqligi
Turli materiallar abraziv bosim va issiqlikka turlicha javob beradi.
Qattiqroq material yuqori abraziv yukga bardosh berishi mumkin, yumshoqroq material esa ortiqcha bosimga osonroq ta'sir qilishi mumkin.
Shuning uchun, har bir ish uchun bir xil sozlamalardan foydalanish o'rniga, tegishli abrazivlash vaqti va bosimi materialga va abrazivlash jarayoniga qarab belgilanishi kerak.
3. Apelsin po'stlog'i bilan qoplangan yuzani qanday tuzatish mumkin
Jilolangan sirt yomonlasha boshlaganda, bosimni oshirish yoki jilolash vaqtini uzaytirish odatda eng yaxshi yechim emas.
Yaxshiroq yondashuv nuqsonli sirt qatlamini olib tashlash va keyin abraziv ketma-ketlikka qaytishdir.
Amaliy jarayon bu:
1. Nuqsonli maydonning chuqurligi va hajmini aniqlang.
2. Shikastlangan yoki notekis yuzani tegishli abraziv vosita bilan olib tashlang.
3. Bir tekis sirtni tiklash uchun avval ishlatilganidan biroz qo'polroq abraziv vositadan foydalaning.
4. Avvalgi abrazivlash bosqichiga nisbatan abrazivlash bosimini kamaytiring.
5. Asta-sekin nozikroq abrazivlar bilan davom eting.
6. Jarayon davomida issiqlikni nazorat ostida saqlang.
7. Yengilroq abraziv bosim bilan tugating.
Aniq abraziv ketma-ketlik materialga va kerakli sirt qoplamasiga bog'liq.
4. Nima uchun abrazivlash paytida chuqurchalar paydo bo'ladi?
Chuqurchalar deganda, abrazivlashdan keyin sirtda ko'rinadigan kichik chuqurchalar yoki igna teshiklari tushuniladi.
Ba'zi metall abrazivlash dasturlarida, abrazivlash paytida materialdan qattiq va mo'rt metall bo'lmagan qo'shimchalar chiqarib tashlanishi mumkin. Bu sirtda kichik bo'shliqlarni qoldiradi.
Boshqa sirt sharoitlari ham chuqurchalar paydo bo'lishiga hissa qo'shishi mumkin.
Umumiy sabablarga quyidagilar kiradi:
1. Haddan tashqari abraziv bosimi yoki vaqti
Yuqori bosim va uzoq muddatli abrazivlash materialni notekis olib tashlashi va mavjud sirt nuqsonlarini yanada ko'rinarli qilishi mumkin.
2. Moddiy aralashmalar yoki qattiq qo'shimchalar
Agar material qattiq qo'shimchalar yoki boshqa aralashmalarni o'z ichiga olsa, ular abrazivlash paytida atrofdagi materialdan boshqacha harakat qilishi mumkin.
Ushbu qo'shimchalar olib tashlanganda, kichik chuqurchalar qolishi mumkin.
3. Yuzaki zang
Sirtdagi zang yoki korroziya notekis joylarni yaratishi mumkin, bu esa abrazivlash paytida yanada aniqroq ko'rinadi.
Ta'sirlangan sirt nozik abrazivlashdan oldin yaxshilab tozalanishi va tayyorlanishi kerak.
4. Asl sirt qatlamini yetarlicha olib tashlamaslik
Agar dastlabki qo'pol yoki shikastlangan sirt to'liq olib tashlanmagan bo'lsa, keyingi abraziv bosqichlar bir xil qoplama hosil qila olmasligi mumkin.
Shuning uchun sirtni tayyorlash umumiy abraziv jarayonining muhim qismidir.
5. Chuqurchalar va sirt nuqsonlarini qanday kamaytirish mumkin
Chuqurchalar paydo bo'lganda, avval muammo materialning o'zida yoki abrazivlash jarayonida kelib chiqqanligini aniqlang.
Tekshirish:
● Jilo berishdan oldin sirt holati
● Aşındırıcı holat
● Jilo bosimi
● Jilo berish vaqti
● Jilo tezligi
● Issiqlik ishlab chiqarish
● Sirt tozaligi
● Oldingi silliqlash bosqichi
Agar nuqson abrazivlash jarayonidan kelib chiqsa, avvalgi silliqlash bosqichiga qaytish zarur bo'lishi mumkin.
Nosoz qatlamni olib tashlash uchun mos abraziv vositadan foydalanish odatda nozik abraziv bilan davom ettirishdan ko'ra samaraliroqdir. 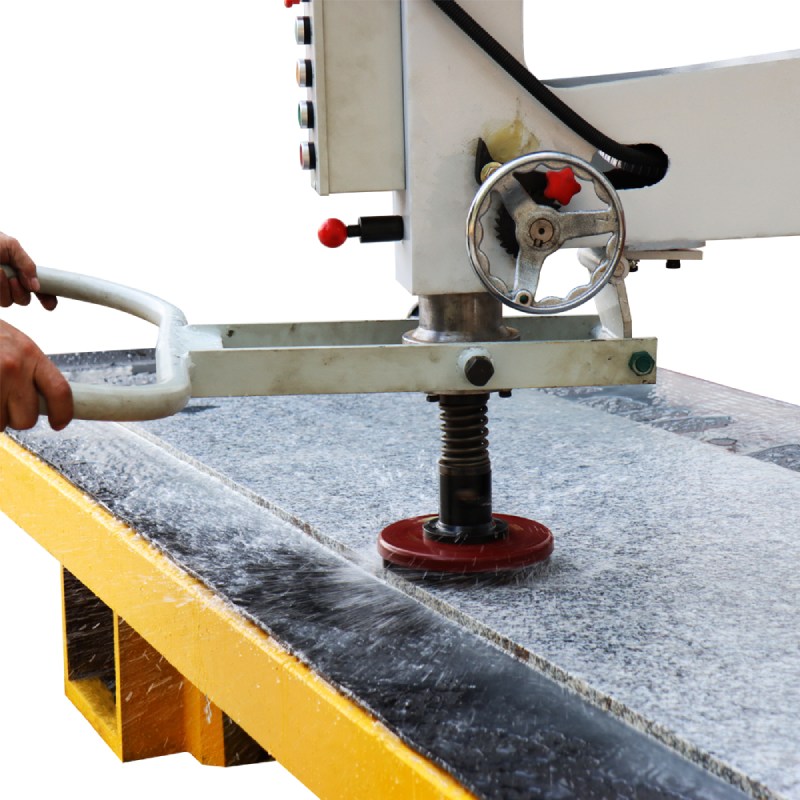
Jilo bilan bog'liq muammolar va mumkin bo'lgan sabablar
| Yuzaki muammo | Mumkin bo'lgan sabab | Tavsiya etilgan harakat |
|---|---|---|
| Apelsin po'stlog'i tuzilishi | Haddan tashqari bosim | Jilo bosimini pasaytiring |
| Apelsin po'stlog'i tuzilishi | Haddan tashqari abraziv vaqt | Polishing siklini qisqartiring |
| Apelsin po'stlog'i tuzilishi | Haddan tashqari issiqlik | Sovutish va jarayonlarni boshqarishni yaxshilang |
| Noto'g'ri sirt | Jilo berishdan oldin yetarlicha silliqlash yo'q | Tegishli silliqlash bosqichiga qayting |
| Kichik chuqurlar | Qattiq qo'shimchalar | Nosoz qatlamni olib tashlang va qayta maydalang |
| Kichik chuqurlar | Sirt zang yoki ifloslanish | Sirtni tozalang va tayyorlang |
| Yomon yakun | Aşındırıcı material uchun mos emas | Abraziv tanlovini tekshiring |
| Sirtning yomonlashishi | Kerakli pardozlashdan keyin abrazivlashni davom ettirish | Jilo intensivligini to'xtatish yoki kamaytirish |
Jilo bosimi qanday boshqarilishi kerak?
Polishing bosimi materialni samarali olib tashlash uchun yetarlicha yuqori bo'lishi kerak, lekin ortiqcha issiqlik yoki notekis sirt olib tashlashga olib keladigan darajada yuqori bo'lmasligi kerak.
Agar abrazivlash davom etar ekan, sirt yomonlashsa, bosimni yanada oshirishdan oldin uni tekshiring.
Foydali muammolarni bartaraf etish usuli - bir vaqtning o'zida bitta jarayon parametrini o'zgartirish. Bu muammoning bosim, abrazivlash vaqti, abraziv tanlash yoki issiqlik tufayli kelib chiqqanligini aniqlashni osonlashtiradi.
To'g'ri abraziv vositalarni tanlash
Jilolash vositasi sirt sifati va jilolash samaradorligiga bevosita ta'sir qiladi.
Materialga va kerakli pardozlashga qarab, qo'pol silliqlash, oraliq silliqlash va yakuniy abrazivlash uchun turli xil asboblardan foydalanish mumkin.
Toshni qayta ishlash uchun silliqlash va abrazivlash vositalarini tanlash tosh turiga, mashinaga, talab qilinadigan pardozlash va ishlab chiqarish sharoitlariga mos kelishi kerak.
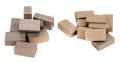
Masalan, olmosga asoslangan asboblar toshni silliqlash va abrazivlash uchun keng qo'llaniladi, chunki ular jarayonning turli bosqichlarida materialni nazorat ostida olib tashlashni ta'minlay oladi.
Yaxshiroq abraziv natijalarga erishishning amaliy yondashuvi
Agar jilolangan sirt kerakli natijaga erishmasa, darhol bosimni yoki jilolash vaqtini oshirmang.
Sirt holatini tekshirish va haqiqiy nuqsonni aniqlashdan boshlang.
Keyin:
1. Muammo materialdan yoki abrazivlash jarayonidan kelib chiqqanligini aniqlang.
2. Nosoz sirtni mos abraziv vosita bilan olib tashlang.
3. Agar kerak bo'lsa, boshqariladigan silliqlash ketma-ketligiga qayting.
4. Haddan tashqari abraziv bosimini kamaytiring.
5. Mexanik abrazivlash paytida issiqlikni boshqaring.
6. Har bir abraziv bosqich uchun mos abraziv vositadan foydalaning.
7. Kerakli sirt qoplamasiga erishilgandan so'ng, abrazivlashni to'xtating.
Nazorat ostidagi abraziv jarayoni odatda shunchaki ko'proq bosim o'tkazish yoki bir xil abraziv bosqichida ko'proq vaqt sarflashdan ko'ra ishonchliroqdir.
Jilo berish jarayonida eng muhimi nima?
Yaxshi abraziv natijalar faqat abraziv bosimiga tayanish o'rniga butun jarayonni boshqarish orqali olinadi.
Apelsin po'stlog'i tuzilishi yoki chuqurchalar kabi muammolar paydo bo'lganda, materialning holatini, abraziv materialni, bosimni, abraziv vaqtini, qizdirishni va oldingi silliqlash bosqichini tekshiring.
Asosiy sababni tuzatish odatda nuqsonli sirtni sayqallashda davom etishdan ko'ra samaraliroqdir.
Toshni qayta ishlash uchun, abrazivlash jarayonini sozlashda mashina, abraziv asboblar, tosh xususiyatlari va ish parametrlari ham birgalikda hisobga olinishi kerak.
Tez-tez so'raladigan savollar
Uzoqroq abrazivlash vaqti sirt sifatini yaxshilashi mumkinmi?
Har doim ham emas. Juda ko'p abrazivlash vaqti qo'shimcha issiqlik hosil qilishi va ba'zi sirt nuqsonlarini yanada kuchaytirishi mumkin. Abrazivlash vaqti materialga va kerakli pardozlashga mos kelishi kerak.
Nima uchun jilolangan sirt apelsin po'stlog'i kabi tuzilishga ega bo'ladi?
Umumiy omillar orasida ortiqcha abraziv bosimi, ortiqcha abraziv vaqti va issiqlik to'planishi kiradi. Materialning xususiyatlari va abraziv sharoitlari ham natijaga ta'sir qilishi mumkin.
Agar abrazivlash paytida sirt yomonlashsa, nima qilishim kerak?
Shunchaki abraziv bosimni oshirmang. Nosoz qatlamni tegishli abraziv vosita bilan olib tashlang, so'ngra nazorat ostida silliqlash va abrazivlash ketma-ketligi bilan davom eting.
Polishingdan keyin kichik chuqurchalar paydo bo'lishiga nima sabab bo'ladi?
Mumkin bo'lgan sabablar qattiq qo'shimchalar, zang, sirt ifloslanishi va asl sirtni yetarlicha tayyorlamaslikni o'z ichiga oladi. Haddan tashqari abrazivlash ham bu nuqsonlarni yanada sezilarli qilishi mumkin.
Jilolashdagi nuqsonlarni qanday kamaytirish mumkin?
Jilo berish bosimi va vaqtini nazorat qiling, mos abraziv vositalardan foydalaning, sirtni toza saqlang, issiqlikni nazorat qiling va nozikroq jilolashga o'tishdan oldin oldingi silliqlash bosqichi bir tekis sirt hosil qilganligiga ishonch hosil qiling.