Olmos segmentlari arra pichog'i tosh bo'ylab harakatlanayotganda barqaror kesish yo'lini saqlab turish uchun mo'ljallangan. Pichoq haddan tashqari lateral harakatlanganda, segmentlar kesish yo'lining ikkala tomonidagi material bilan notekis aloqaga duch kelishi mumkin.
Vaqt o'tishi bilan, bu kesish segmentlarining yumaloqlashishiga yoki mo'ljallangan profilini saqlab qolish o'rniga notekis aşınmaya olib kelishi mumkin.
Pichoqning harakatlanishi odatda bitta omilga bog'liq emas. Arra pichog'ining holati, payvandlash aniqligi, mashinaning ishlashi, kesish parametrlari va toshning xususiyatlari bularning barchasi rol o'ynashi mumkin.
Mana yettita keng tarqalgan sabab.
1. Arra pichog'i yadrosining ishdan chiqishi yoki deformatsiyasi
Olmos segmentlari to'g'ridan-to'g'ri po'lat yadroga payvandlanadi. Agar yadro deformatsiyalangan bo'lsa yoki haddan tashqari chiqib ketishga ega bo'lsa, segmentlar kesish paytida tabiiy ravishda bir xil harakatni bajaradi.
Bu segmentlarda lateral og'ish va notekis aşınmaya olib kelishi mumkin.
Agar pichoq yadrosining o'zi sezilarli deformatsiyaga ega bo'lsa, segmentlarni tuzatishning o'zi muammoni hal qilmaydi. Yadroni almashtirish odatda amaliyroq yechim hisoblanadi.
2. Mushaklarning qattiqligining yetarli emasligi
Po'lat yadrosining qattiqligi pichoqning kesish yuklari ostida deformatsiyaga qanchalik chidamliligini aniqlaydi.
Yadro yetarlicha qattiqlikka ega bo'lmaganda, radial kesish kuchlari ish paytida pichoqning egilishiga olib kelishi mumkin. Bu deformatsiya qo'shimcha lateral kuchlarni keltirib chiqaradi va pichoqni kamroq barqaror qiladi.
Bu muammo past sifatli yoki noto'g'ri ishlab chiqilgan pichoq yadrosi bilan yuzaga kelishi ehtimoli ko'proq.
Tegishli yadro pichoq diametri, segment konfiguratsiyasi, mashina quvvati va mo'ljallangan kesish qo'llanilishi uchun yetarli darajada qattiqlikni ta'minlashi kerak.
3. Noto'g'ri segmentli payvandlash
Har bir segmentning joylashuvi va payvandlash burchagi izchil bo'lishi kerak.
Agar pichoqning ikki tomonida segmentning chiqib turishi yoki payvandlash burchagi farq qilsa, aylanish paytida pichoq yon tomonga oqib ketishi mumkin.
Pichoq yon tomonga harakatlana boshlagach, segmentlar tosh bilan notekis aloqada bo'lishi mumkin, bu esa tartibsiz yoki yumaloq aşınmaya olib keladi.
Shu sababli, arra pichog'ini ishlab chiqarishda segmentni joylashtirish va payvandlash aniqligi ayniqsa muhimdir.
4. Mashinaning aniqligi past
Tosh kesish mashinasining holati pichoqning barqarorligiga ham ta'sir qiladi.
Agar mashinada haddan tashqari tebranish, strukturaviy qattiqlik yetarli bo'lmasa yoki nur va mil kabi komponentlarning noto'g'ri joylashishi bo'lsa, arra pichog'i kesish paytida tebranishi mumkin.
Bu harakat kesish aniqligiga bevosita ta'sir qiladi va olmos segmentlariga ta'sir qiluvchi lateral kuchlarni oshirishi mumkin.
Hatto yaxshi tayyorlangan pichoq ham haddan tashqari tebranishga yoki mexanik aniqligi past bo'lgan mashinaga o'rnatilsa, to'g'ri ishlamasligi mumkin.
5. Haddan tashqari pichoq tezligi
Pichoqning aylanish tezligi, shuningdek, pichoq diametri, segment dizayni va kesish qo'llanilishiga mos kelishi kerak.
Agar aylanish tezligi juda yuqori bo'lsa, tebranish va dinamik kuchlar kuchayishi mumkin. Beqaror ish sharoitida pichoq kesish paytida yon tomonga siljishi mumkin, bu esa segmentlarning notekis aşınmasına olib keladi.
Shuning uchun kesish parametrlari shunchaki unumdorlikni oshirish uchun tezlikni oshirish o'rniga, pichoq ishlab chiqaruvchisi tomonidan tavsiya etilgan ish diapazoniga muvofiq tanlanishi kerak.
6. Juda qattiq yoki yuqori darajada aşındırıcı tosh
Toshning o'ziga xos xususiyatlari segmentlarning yaxlitlanishiga va notekis aşınmaya ham hissa qo'shishi mumkin.
Qattiq va yuqori darajada aşındırıcı materiallar yuqori kesish qarshiligini keltirib chiqarishi mumkin. Agar segment materialga to'g'ri mos kelmasa, pichoq barqaror kesish jarayonini saqlab qolish uchun qiynalishi mumkin.
Yuqori kesish qarshiligi pichoqdagi tebranish, zarba va lateral kuchlarni oshirishi mumkin.
Ayniqsa qattiq toshlar uchun, ishlab chiqarishdan oldin materialni olmos asbobi ishlab chiqaruvchisi bilan muhokama qilish yaxshiroqdir. Qattiq yoki kesish qiyin bo'lgan toshlar uchun maxsus ishlab chiqilgan segment formulasi kesish tezligi, aşınmaya bardoshlilik va pichoq barqarorligi o'rtasida yaxshiroq muvozanatni ta'minlashi mumkin.
7. Bloklarni notekis joylashtirish
Tosh blokining holati va darajasi ham tekshirilishi kerak.
Agar blok kesishdan oldin to'g'ri tekislanmasa, pichoq material bilan notekis aloqa qilishi mumkin. Bu segmentlarning bir tomonida lateral aşınmaya olib kelishi mumkin.
Notekis pastki yuzasiga ega bloklar uchun tosh bloklarni kesish yoki tekislash mashinasi bilan oldindan qirqish yanada barqaror kesish asosini yaratishga yordam beradi.
Yumaloq yoki notekis olmos segmentining aşınması bilan qanday kurashish kerak
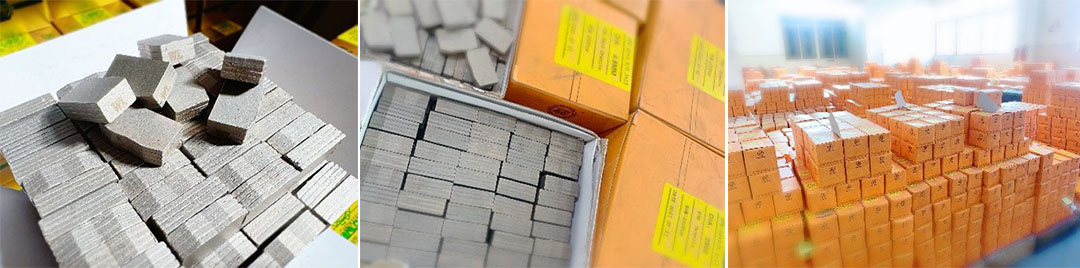
Olmos segmentlari g'ayritabiiy yumaloq profil hosil qila boshlaganda, segmentlarni darhol o'zgartirish asosiy muammoni hal qilmasligi mumkin.
Kesish tizimining butunligini tekshirish kerak.
Avval pichoq yadrosini deformatsiya va oqish bor-yo'qligini tekshiring. Keyin segment payvandlash, mashina tebranishi, milning hizalanishi, aylanish tezligi va tosh blokning holatini tekshiring.
Olmos segment formulasini ham hisobga olish kerak, ayniqsa g'ayrioddiy qattiq yoki abraziv materiallarni kesishda.
Ba'zi hollarda, sabab olmos asbobi bilan emas, balki mashina bilan bog'liq bo'lishi mumkin. Agar mexanik aniqlik muammolari tufayli pichoq notekis aşınmaya davom etsa, ikkilamchi ishlov berish zarur bo'lishi mumkin.
Notekis bloklar yoki o'lchov muammolariga tez-tez duch keladigan tosh ishlov beruvchilar uchun tekislash yoki kalibrlash mashinasini mavjud holda saqlash kesilgandan keyin tayyor materialni tuzatishning amaliy usulini ta'minlaydi.