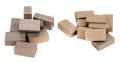
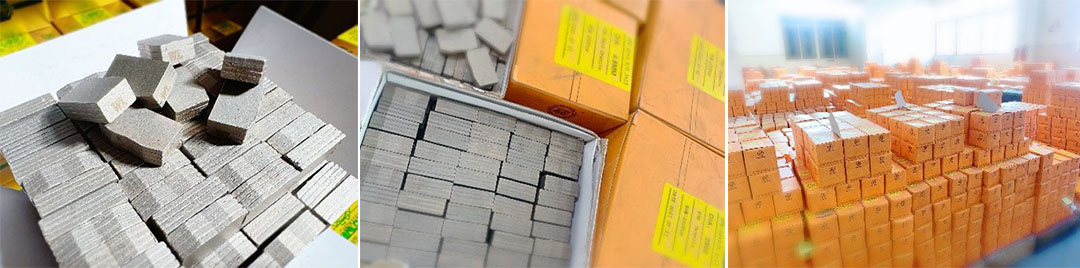
ডায়মন্ড সেগমেন্টগুলো এমনভাবে ডিজাইন করা হয়েছে যাতে করাতের ব্লেড পাথরের মধ্য দিয়ে যাওয়ার সময় একটি স্থিতিশীল কাটিং পথ বজায় থাকে। যখন ব্লেডের অতিরিক্ত পার্শ্বীয় নড়াচড়া হয়, তখন কাটিং পথের উভয় পাশে সেগমেন্টগুলো উপাদানের সাথে অসম সংস্পর্শে আসতে পারে।
সময়ের সাথে সাথে, এর ফলে কাটিং সেগমেন্টগুলো তাদের উদ্দিষ্ট আকৃতি বজায় রাখার পরিবর্তে গোলাকার হয়ে যেতে পারে বা সেগুলোতে অসম ক্ষয় দেখা দিতে পারে।
ব্লেডের নড়াচড়া সাধারণত কোনো একটি নির্দিষ্ট কারণে ঘটে না। করাত ব্লেডের অবস্থা, ঝালাইয়ের নির্ভুলতা, মেশিনের কার্যক্ষমতা, কাটার প্যারামিটার এবং পাথরের বৈশিষ্ট্য—এগুলো সবই এক্ষেত্রে ভূমিকা রাখতে পারে।
এখানে সাতটি সাধারণ কারণ উল্লেখ করা হলো।
১. করাত ব্লেডের কোরের রানআউট বা বিকৃতি
ডায়মন্ড সেগমেন্টগুলো সরাসরি স্টিল কোরের উপর ঝালাই করা হয়। যদি কোরটি বিকৃত হয় বা এতে অতিরিক্ত রানআউট থাকে, তবে কাটার সময় সেগমেন্টগুলোও স্বাভাবিকভাবেই একই গতিপথ অনুসরণ করবে।
এর ফলে সেগমেন্টগুলোতে পার্শ্বীয় বিচ্যুতি এবং অসম ক্ষয় হতে পারে।
যদি ব্লেডের মূল অংশেই উল্লেখযোগ্য বিকৃতি ঘটে, তবে শুধু খণ্ডগুলো সংশোধন করলেই সমস্যার সমাধান হবে না। সাধারণত মূল অংশটি প্রতিস্থাপন করাই অধিকতর বাস্তবসম্মত সমাধান।
২. অপর্যাপ্ত কোর স্টিফনেস
স্টিল কোরের দৃঢ়তা নির্ধারণ করে যে কাটার চাপের অধীনে ব্লেডটি বিকৃতি কতটা ভালোভাবে প্রতিরোধ করতে পারবে।
কোরের যথেষ্ট দৃঢ়তা না থাকলে, রেডিয়াল কাটিং ফোর্সের কারণে কার্যকালীন সময়ে ব্লেডটি বেঁকে যেতে পারে। এই বিকৃতি অতিরিক্ত পার্শ্বীয় বল সৃষ্টি করে এবং ব্লেডটিকে কম স্থিতিশীল করে তোলে।
নিম্নমানের বা ত্রুটিপূর্ণভাবে ডিজাইন করা ব্লেড কোরের ক্ষেত্রে এই সমস্যাটি হওয়ার সম্ভাবনা বেশি।
একটি উপযুক্ত কোরের এমন দৃঢ়তা থাকা উচিত যা ব্লেডের ব্যাস, সেগমেন্টের বিন্যাস, মেশিনের শক্তি এবং উদ্দিষ্ট কাটিং অ্যাপ্লিকেশনের জন্য যথেষ্ট।
৩. অসম সেগমেন্ট ওয়েল্ডিং
প্রতিটি অংশের অবস্থান ও ঝালাই কোণ সামঞ্জস্যপূর্ণ হতে হবে।
যদি ব্লেডের দুই পাশের সেগমেন্টের প্রসারণের পরিমাণ বা ওয়েল্ডিং কোণ ভিন্ন হয়, তাহলে ঘূর্ণনের সময় ব্লেডটিতে পার্শ্বীয় বিচ্যুতি ঘটতে পারে।
একবার ব্লেডটি পাশ দিয়ে চলতে শুরু করলে, এর খণ্ডগুলো পাথরের সাথে অসমভাবে সংস্পর্শে আসতে পারে, যার ফলে অমসৃণ বা গোলাকার ক্ষয় হয়।
এই কারণে, করাত ব্লেড তৈরির সময় সেগমেন্টের অবস্থান এবং ঝালাইয়ের নির্ভুলতা বিশেষভাবে গুরুত্বপূর্ণ।
৪. মেশিনের দুর্বল নির্ভুলতা
পাথর কাটার মেশিনের অবস্থাও ব্লেডের স্থিতিশীলতাকে প্রভাবিত করে।
মেশিনে অতিরিক্ত কম্পন, কাঠামোগত দৃঢ়তার অভাব, অথবা বিম ও স্পিন্ডলের মতো যন্ত্রাংশের সঠিক সংস্থাপন না থাকলে, কাটার সময় করাতের ব্লেড কাঁপতে পারে।
এই নড়াচড়া সরাসরি কাটার নির্ভুলতাকে প্রভাবিত করে এবং ডায়মন্ড সেগমেন্টগুলোর উপর ক্রিয়াশীল পার্শ্বীয় বল বাড়িয়ে দিতে পারে।
অতিরিক্ত কম্পন বা দুর্বল যান্ত্রিক নির্ভুলতা সম্পন্ন কোনো মেশিনে স্থাপন করা হলে, একটি ভালোভাবে তৈরি ব্লেডও সঠিকভাবে কাজ নাও করতে পারে।
৫. ব্লেডের অতিরিক্ত গতি
ব্লেডের ঘূর্ণন গতিও ব্লেডের ব্যাস, সেগমেন্টের নকশা এবং কাটার ধরনের সাথে সামঞ্জস্যপূর্ণ হওয়া প্রয়োজন।
ঘূর্ণন গতি খুব বেশি হলে কম্পন এবং গতিশীল বল বৃদ্ধি পেতে পারে। অস্থিতিশীল পরিচালন পরিস্থিতিতে, কাটার সময় ব্লেডটি পার্শ্বীয়ভাবে সরে যেতে পারে, যার ফলে সেগমেন্টগুলো অসমভাবে ক্ষয়প্রাপ্ত হয়।
অতএব, উৎপাদনশীলতা বাড়ানোর জন্য শুধু গতি না বাড়িয়ে, ব্লেড প্রস্তুতকারকের প্রস্তাবিত কার্যক্ষম পরিসীমা অনুযায়ী কাটার প্যারামিটার নির্বাচন করা উচিত।
৬. খুব শক্ত বা অত্যন্ত ঘর্ষণকারী পাথর
পাথরের নিজস্ব বৈশিষ্ট্যও খণ্ডাংশের গোলাকার হওয়া এবং অসম ক্ষয়ের কারণ হতে পারে।
কঠিন এবং অত্যন্ত ঘর্ষণকারী পদার্থ উচ্চ কর্তন প্রতিরোধ তৈরি করতে পারে। যদি সেগমেন্টটি পদার্থের সাথে সঠিকভাবে মেলানো না হয়, তবে ব্লেডটি একটি স্থিতিশীল কর্তন প্রক্রিয়া বজায় রাখতে হিমশিম খেতে পারে।
উচ্চতর কর্তন প্রতিরোধ ব্লেডের উপর কম্পন, অভিঘাত এবং পার্শ্বীয় বল বৃদ্ধি করতে পারে।
বিশেষভাবে কঠিন পাথরের ক্ষেত্রে, উৎপাদনের আগে ডায়মন্ড টুল প্রস্তুতকারকের সাথে উপাদান নিয়ে আলোচনা করা ভালো। কঠিন বা সহজে কাটা যায় না এমন পাথরের জন্য বিশেষভাবে তৈরি একটি সেগমেন্ট ফর্মুলা কাটার গতি, ক্ষয় প্রতিরোধ ক্ষমতা এবং ব্লেডের স্থিতিশীলতার মধ্যে আরও ভালো ভারসাম্য প্রদান করতে পারে।
৭. ব্লকের অসম অবস্থান
পাথরের খণ্ডটির অবস্থান ও সমতলতাও যাচাই করা উচিত।
কাটার আগে ব্লকটি সঠিকভাবে সমতল করা না হলে, ব্লেডটি উপাদানের সাথে অসমভাবে সংস্পর্শে আসতে পারে। এর ফলে সেগমেন্টগুলোর একপাশে পার্শ্বীয় ক্ষয় হতে পারে।
যেসব ব্লকের নিচের পৃষ্ঠ অসমতল, সেগুলোর ক্ষেত্রে স্টোন ব্লক ট্রিমিং বা লেভেলিং মেশিন দিয়ে প্রাথমিক ছাঁটাই একটি আরও স্থিতিশীল কাটার ভিত্তি তৈরি করতে সাহায্য করতে পারে।
ডায়মন্ড সেগমেন্টের গোলাকার বা অসম ক্ষয় কীভাবে মোকাবেলা করবেন
যখন হীরার খণ্ডগুলিতে অস্বাভাবিক গোলাকার আকৃতি তৈরি হতে শুরু করে, তখন অবিলম্বে খণ্ডগুলি পরিবর্তন করলেও মূল সমস্যার সমাধান নাও হতে পারে।
সম্পূর্ণ কাটিং সিস্টেমটি পরীক্ষা করা উচিত।
প্রথমে ব্লেড কোরের বিকৃতি এবং রানআউট পরীক্ষা করে শুরু করুন। তারপর সেগমেন্ট ওয়েল্ডিং, মেশিনের কম্পন, স্পিন্ডল অ্যালাইনমেন্ট, ঘূর্ণন গতি এবং পাথরের ব্লকের অবস্থা পরীক্ষা করুন।
বিশেষ করে অস্বাভাবিকভাবে কঠিন বা ঘর্ষণকারী পদার্থ কাটার সময় ডায়মন্ড সেগমেন্ট ফর্মুলাটিও বিবেচনা করা উচিত।
কিছু ক্ষেত্রে, কারণটি ডায়মন্ড টুলের পরিবর্তে মেশিনের সাথে সম্পর্কিত হতে পারে। যদি যান্ত্রিক নির্ভুলতার সমস্যার কারণে ব্লেডে ক্রমাগত অসম ক্ষয় হতে থাকে, তবে দ্বিতীয়বার প্রক্রিয়াকরণের প্রয়োজন হতে পারে।
যেসব পাথর প্রক্রিয়াকারী প্রায়শই অসম ব্লক বা মাত্রাগত সমস্যার সম্মুখীন হন, তাদের জন্য কাটার পরে উৎপাদিত উপাদান সংশোধন করার একটি বাস্তবসম্মত উপায় হতে পারে একটি লেভেলিং বা ক্যালিব্রেশন মেশিন হাতের কাছে রাখা।