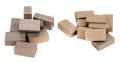
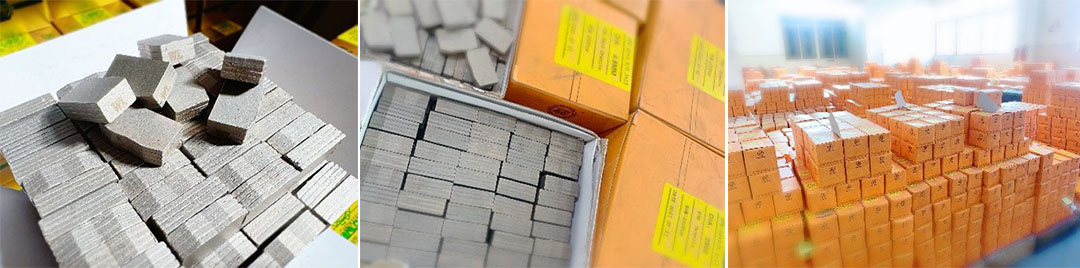
قطعات الماس به گونهای طراحی شدهاند که مسیر برش را در حین حرکت تیغه اره در سنگ، پایدار نگه دارند. هنگامی که تیغه حرکت جانبی بیش از حد پیدا میکند، قطعات میتوانند در دو طرف مسیر برش، تماس ناهمواری با ماده داشته باشند.
با گذشت زمان، این میتواند باعث شود که بخشهای برش گرد شوند یا به جای حفظ مشخصات مورد نظر، دچار سایش ناهموار شوند.
حرکت تیغه معمولاً ناشی از یک عامل واحد نیست. وضعیت تیغه اره، دقت جوشکاری، عملکرد دستگاه، پارامترهای برش و ویژگیهای سنگ، همگی میتوانند در این امر نقش داشته باشند.
در اینجا هفت علت رایج وجود دارد.
۱. انحراف یا تغییر شکل هسته تیغه اره
قطعات الماس مستقیماً به هسته فولادی جوش داده میشوند. اگر هسته تغییر شکل داده یا دارای انحراف بیش از حد باشد، قطعات به طور طبیعی در حین برش حرکت یکسانی را دنبال میکنند.
این میتواند باعث انحراف جانبی و سایش ناهموار در سگمنتها شود.
اگر خود هسته پره تغییر شکل قابل توجهی داشته باشد، اصلاح بخشها به تنهایی مشکل را حل نمیکند. تعویض هسته معمولاً راه حل عملیتری است.
۲. سختی ناکافی هسته
سختی هسته فولادی تعیین میکند که تیغه چقدر در برابر تغییر شکل تحت بارهای برشی مقاومت میکند.
وقتی هسته سختی کافی نداشته باشد، نیروهای برشی شعاعی میتوانند باعث خم شدن تیغه در حین کار شوند. این تغییر شکل، نیروهای جانبی اضافی را وارد کرده و تیغه را ناپایدارتر میکند.
این مشکل بیشتر در صورت استفاده از هسته تیغه با کیفیت پایین یا طراحی نامناسب رخ میدهد.
یک هسته مناسب باید استحکام کافی را برای قطر تیغه، پیکربندی قطعه، قدرت دستگاه و کاربرد برش مورد نظر فراهم کند.
۳. جوشکاری قطعه ناهموار
موقعیت و زاویه جوشکاری هر قطعه باید ثابت باشد.
اگر میزان بیرونزدگی قطعه یا زاویه جوشکاری بین دو طرف تیغه متفاوت باشد، تیغه ممکن است در حین چرخش دچار انحراف جانبی شود.
به محض اینکه تیغه شروع به حرکت به طرفین میکند، قطعات میتوانند تماس ناهمواری با سنگ داشته باشند و در نتیجه سایش نامنظم یا گرد ایجاد شود.
به همین دلیل، موقعیتیابی قطعه و دقت جوشکاری در طول ساخت تیغه اره از اهمیت ویژهای برخوردار است.
۴. دقت پایین دستگاه
وضعیت دستگاه برش سنگ نیز بر پایداری تیغه تأثیر میگذارد.
اگر دستگاه لرزش بیش از حد، استحکام ساختاری ناکافی یا تراز ضعیف اجزایی مانند تیر و محور داشته باشد، تیغه اره ممکن است در حین برش لرزش داشته باشد.
این حرکت مستقیماً بر دقت برش تأثیر میگذارد و میتواند نیروهای جانبی وارد بر قطعات الماس را افزایش دهد.
حتی یک تیغه خوب ساخته شده نیز اگر روی دستگاهی با لرزش بیش از حد یا دقت مکانیکی ضعیف نصب شود، ممکن است به درستی کار نکند.
۵. سرعت بیش از حد تیغه
سرعت چرخش تیغه همچنین باید با قطر تیغه، طراحی قطعه و کاربرد برش مطابقت داشته باشد.
اگر سرعت چرخش خیلی زیاد باشد، ارتعاش و نیروهای دینامیکی میتوانند افزایش یابند. در شرایط عملیاتی ناپایدار، تیغه ممکن است هنگام برش به صورت جانبی حرکت کند و باعث شود قطعات به طور ناهموار ساییده شوند.
بنابراین، پارامترهای برش باید مطابق با محدوده عملیاتی توصیه شده توسط سازنده تیغه انتخاب شوند، نه اینکه صرفاً سرعت را برای بهبود بهرهوری افزایش دهند.
۶. سنگ بسیار سخت یا بسیار ساینده
ویژگیهای خود سنگ نیز میتواند در گرد شدن قطعات و سایش ناهموار نقش داشته باشد.
مواد سخت و بسیار ساینده میتوانند مقاومت برشی بالایی ایجاد کنند. اگر قطعه به درستی با ماده مطابقت نداشته باشد، تیغه ممکن است برای حفظ فرآیند برش پایدار با مشکل مواجه شود.
مقاومت برشی بالاتر میتواند ارتعاش، ضربه و نیروهای جانبی روی تیغه را افزایش دهد.
برای سنگهای بسیار سخت، بهتر است قبل از تولید، در مورد جنس ابزار با سازنده ابزار الماس صحبت کنید. فرمول قطعهای که به طور خاص برای سنگهای سخت یا سنگهای دشوار برش تهیه شده است، میتواند تعادل بهتری بین سرعت برش، مقاومت در برابر سایش و پایداری تیغه ایجاد کند.
۷. موقعیت ناهموار بلوکها
موقعیت و تراز بلوک سنگ نیز باید بررسی شود.
اگر بلوک قبل از برش به درستی تراز نشود، تیغه ممکن است تماس ناهمواری با ماده داشته باشد. این میتواند منجر به سایش جانبی در یک طرف قطعات شود.
برای بلوکهایی که سطح زیرین ناهمواری دارند، برش اولیه با دستگاه برش یا تراز کردن بلوک سنگ میتواند به ایجاد پایه برش پایدارتر کمک کند.
چگونه با ساییدگی قطعه الماس گرد یا ناهموار مقابله کنیم
وقتی قطعات الماس شروع به ایجاد یک پروفیل گرد غیرطبیعی میکنند، تغییر فوری قطعات ممکن است مشکل اساسی را حل نکند.
کل سیستم برش باید بررسی شود.
با بررسی تغییر شکل و انحراف تیغه شروع کنید. سپس جوشکاری قطعات، ارتعاش دستگاه، تراز اسپیندل، سرعت چرخش و وضعیت بلوک سنگ را بررسی کنید.
فرمول قطعه الماس نیز باید در نظر گرفته شود، به خصوص هنگام برش مواد غیرمعمول سخت یا ساینده.
در برخی موارد، علت ممکن است به جای ابزار الماس، مربوط به دستگاه باشد. اگر تیغه به دلیل مشکلات دقت مکانیکی، همچنان دچار سایش ناهموار شود، ممکن است پردازش ثانویه لازم باشد.
برای تراشکاران سنگ که مرتباً با بلوکهای ناهموار یا مشکلات ابعادی مواجه میشوند، در دسترس داشتن یک دستگاه تراز یا کالیبراسیون میتواند راهی عملی برای اصلاح مواد نهایی پس از برش فراهم کند.