Un buon risultato di lucidatura dipende da più fattori che dal semplice aumento del tempo o della pressione di lucidatura. Nella lucidatura meccanica, una lucidatura eccessiva può talvolta peggiorare la superficie anziché migliorarla.
I problemi superficiali più comuni includono una texture a buccia d'arancia irregolare e piccole cavità o fori sulla superficie lucidata. Questi difetti sono spesso correlati a una pressione di lucidatura eccessiva, a tempi di lucidatura eccessivi, all'accumulo di calore, a una preparazione inadeguata della superficie o a condizioni abrasive non idonee.
Comprendere la causa del difetto è il primo passo per correggerlo.
Quali sono le cause dei problemi durante la lucidatura meccanica?
L'errore più comune quando una superficie non si lucida correttamente è quello di aumentare la pressione di lucidatura o di prolungare il tempo di lucidatura.
Questo non sempre migliora la superficie.
In alcuni casi, una pressione eccessiva e tempi di lucidatura prolungati generano più calore e rimuovono il materiale in modo non uniforme. Il risultato può essere una superficie ruvida o irregolare anziché più liscia.
Per questo motivo, i parametri di lucidatura dovrebbero essere regolati in base al materiale, all'abrasivo e alle condizioni della superficie, anziché limitarsi ad aumentare l'intensità della lucidatura.
1. Lucidatura eccessiva
La lucidatura eccessiva si verifica quando la lucidatura continua provoca un deterioramento della qualità della superficie anziché un miglioramento.
Due forme comuni di difetti superficiali associati a una lucidatura meccanica eccessiva sono:
● Texture a buccia d'arancia
● Pitture o piccole cavità superficiali
Questi problemi si verificano con maggiore probabilità quando la lucidatura meccanica genera un calore eccessivo o quando la pressione e il tempo di lucidatura sono troppo elevati.
Anche la scelta dell'abrasivo, la velocità di lucidatura e le condizioni dell'utensile di lucidatura possono influenzare il risultato.
2. Perché la superficie assume un aspetto a buccia d'arancia?
La superficie a buccia d'arancia presenta una texture irregolare e non uniforme che conferisce alla superficie lucida un aspetto ruvido anziché liscio.
Diversi fattori possono contribuire a questo problema.
Pressione di lucidatura eccessiva
Applicando una pressione eccessiva, aumenta l'attrito tra l'utensile di lucidatura e il pezzo in lavorazione.
L'attrito aggiuntivo genera calore e può causare una rimozione non uniforme del materiale.
Tempo di lucidatura eccessivo
Una lucidatura prolungata non garantisce necessariamente una finitura migliore.
Una volta che la superficie ha raggiunto le condizioni richieste, una lucidatura continua può aumentare il calore e rendere la superficie più difficile da controllare.
Calore eccessivo
Il calore generato da una mola lucidante o da altri utensili meccanici di lucidatura può danneggiare la superficie se il raffreddamento e il controllo del processo sono inadeguati.
Ciò è particolarmente importante quando si lavora con materiali sensibili al calore o quando si utilizza un'alta pressione.
Durezza del materiale
Materiali diversi reagiscono in modo diverso alla pressione e al calore durante la lucidatura.
Un materiale più duro può tollerare un carico di lucidatura maggiore, mentre un materiale più morbido può essere più facilmente danneggiato da una pressione eccessiva.
Il tempo e la pressione di lucidatura appropriati dovrebbero quindi essere determinati in base al materiale e al processo di lucidatura, anziché utilizzare le stesse impostazioni per ogni lavoro.
3. Come correggere una superficie a buccia d'arancia
Quando una superficie lucidata inizia a deteriorarsi, aumentare la pressione o prolungare il tempo di lucidatura di solito non è la soluzione migliore.
Un approccio migliore consiste nel rimuovere lo strato superficiale difettoso e quindi riprendere la sequenza di lucidatura.
Un processo pratico è il seguente:
1. Individuare la profondità e l'estensione dell'area difettosa.
2. Rimuovere la superficie danneggiata o irregolare con un abrasivo appropriato.
3. Utilizzare un abrasivo leggermente più grossolano di quello precedentemente utilizzato per ripristinare una superficie uniforme.
4. Ridurre la pressione di lucidatura rispetto alla fase di lucidatura precedente.
5. Continuare con abrasivi progressivamente più fini.
6. Mantenere la temperatura sotto controllo durante tutto il processo.
7. Terminare con una pressione di lucidatura più leggera.
La sequenza esatta di abrasione dipende dal materiale e dalla finitura superficiale desiderata.
4. Perché si formano delle piccole cavità durante la lucidatura?
Il termine "pitting" si riferisce a piccole cavità o fori che rimangono visibili sulla superficie dopo la lucidatura.
In alcune applicazioni di lucidatura dei metalli, le inclusioni non metalliche, dure e fragili, possono essere estratte dal materiale durante il processo. Ciò lascia piccole cavità sulla superficie.
Anche altre condizioni della superficie possono contribuire alla formazione di vaiolature.
Le cause più comuni includono:
1. Pressione o tempo di lucidatura eccessivi
Una lucidatura ad alta pressione e prolungata può rimuovere il materiale in modo non uniforme e rendere più visibili i difetti superficiali esistenti.
2. Impurità di materiale o inclusioni dure
Se il materiale contiene inclusioni dure o altre impurità, queste potrebbero comportarsi in modo diverso dal materiale circostante durante la lucidatura.
Quando queste inclusioni vengono rimosse, possono rimanere delle piccole cavità.
3. Ruggine superficiale
La ruggine o la corrosione sulla superficie possono creare aree irregolari che diventano più evidenti durante la lucidatura.
La superficie interessata deve essere adeguatamente pulita e preparata prima della lucidatura fine.
4. Rimozione inadeguata dello strato superficiale originale
Se la superficie iniziale ruvida o danneggiata non è stata completamente rimossa, le successive fasi di lucidatura potrebbero non essere in grado di produrre una finitura uniforme.
La preparazione della superficie è quindi una parte importante dell'intero processo di lucidatura.
5. Come ridurre la formazione di avvallamenti e i difetti superficiali
Quando compaiono delle piccole cavità, è necessario innanzitutto stabilire se il problema deriva dal materiale stesso o dal processo di lucidatura.
Controllo:
● Condizioni della superficie prima della lucidatura
● Condizioni abrasive
● Pressione di lucidatura
● Tempo di lucidatura
● Velocità di lucidatura
● Generazione di calore
● Pulizia delle superfici
● Fase di macinazione precedente
Se il difetto è causato dal processo di lucidatura, potrebbe essere necessario tornare a una fase di rettifica precedente.
In genere, utilizzare un abrasivo adatto per rimuovere lo strato difettoso è più efficace che continuare con la lucidatura fine. 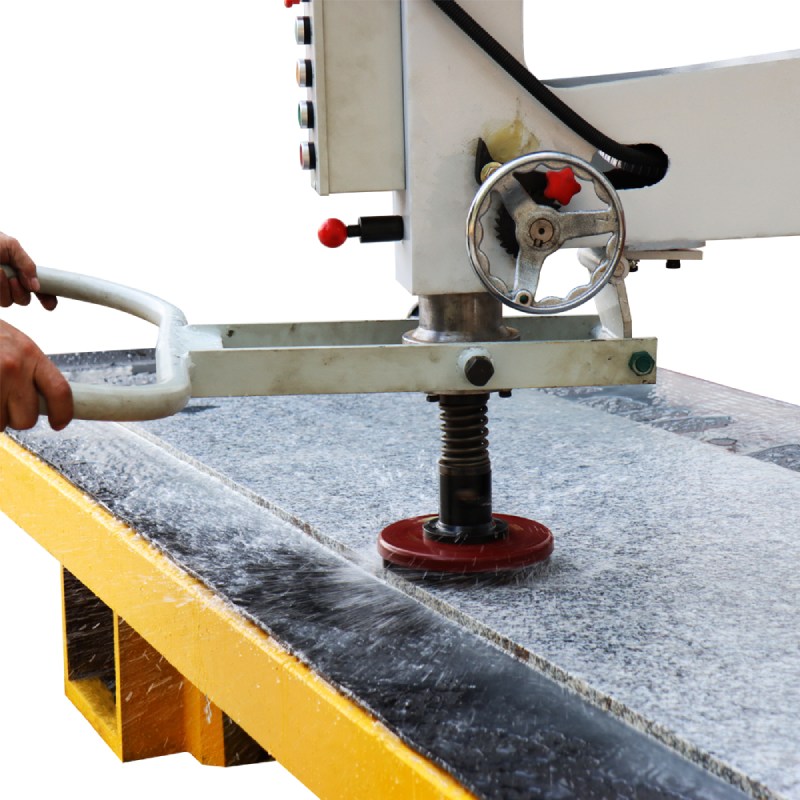
Problemi di lucidatura e possibili cause
| Problema della superficie | Possibile causa | Azione consigliata |
|---|---|---|
| Consistenza a buccia d'arancia | Pressione eccessiva | Ridurre la pressione di lucidatura |
| Consistenza a buccia d'arancia | Tempo di lucidatura eccessivo | Ridurre la durata del ciclo di lucidatura |
| Consistenza a buccia d'arancia | Calore eccessivo | Migliorare il raffreddamento e il controllo del processo |
| Superficie irregolare | Levigatura inadeguata prima della lucidatura | Ritornare alla fase di macinazione appropriata |
| piccole fosse | Inclusioni rigide | Rimuovere lo strato difettoso e rimacinare |
| piccole fosse | ruggine o contaminazione superficiale | Pulire e preparare la superficie |
| Finitura scadente | Abrasivo non adatto al materiale | Verificare la selezione degli abrasivi |
| Deterioramento della superficie | Continuare la lucidatura anche dopo aver raggiunto la finitura desiderata. | Interrompere o ridurre l'intensità della lucidatura |
Come si deve controllare la pressione di lucidatura?
La pressione di lucidatura deve essere sufficientemente elevata da garantire un'efficace rimozione del materiale, ma non così elevata da generare un calore eccessivo o una rimozione non uniforme della superficie.
Se la superficie peggiora con il proseguire della lucidatura, controllare la pressione prima di aumentarla ulteriormente.
Un utile approccio per la risoluzione dei problemi consiste nel modificare un parametro di processo alla volta. Questo facilita l'individuazione della causa del problema, ovvero se è dovuto alla pressione, al tempo di lucidatura, alla scelta dell'abrasivo o al calore.
Scegliere gli strumenti di lucidatura giusti
L'utensile di lucidatura ha un effetto diretto sulla qualità della superficie e sull'efficienza della lucidatura.
A seconda del materiale e della finitura desiderata, si possono utilizzare utensili diversi per la sgrossatura, la levigatura intermedia e la lucidatura finale.
Nella lavorazione della pietra, la scelta degli utensili di levigatura e lucidatura deve essere commisurata al tipo di pietra, alla macchina, alla finitura desiderata e alle condizioni di produzione.
Ad esempio, gli utensili a base di diamante sono comunemente utilizzati per la levigatura e la lucidatura della pietra perché consentono una rimozione controllata del materiale durante le diverse fasi del processo.
Un approccio pratico per ottenere risultati di lucidatura migliori
Se una superficie lucidata non raggiunge la finitura desiderata, non aumentare immediatamente la pressione o il tempo di lucidatura.
Iniziate controllando le condizioni della superficie e individuando il difetto effettivo.
Poi:
1. Determinare se il problema deriva dal materiale o dal processo di lucidatura.
2. Rimuovere la superficie difettosa con un abrasivo adatto.
3. Se necessario, tornare a una sequenza di macinazione controllata.
4. Ridurre la pressione eccessiva durante la lucidatura.
5. Controllare il calore durante la lucidatura meccanica.
6. Utilizzare l'abrasivo appropriato per ogni fase di lucidatura.
7. Interrompere la lucidatura una volta raggiunta la finitura superficiale desiderata.
Un processo di lucidatura controllato è generalmente più affidabile rispetto al semplice applicare maggiore pressione o dedicare più tempo alla stessa fase di lucidatura.
Quali sono gli aspetti più importanti nel processo di lucidatura?
Ottimi risultati di lucidatura si ottengono controllando l'intero processo, piuttosto che affidandosi esclusivamente alla pressione esercitata durante la lucidatura.
Quando si presentano problemi come la texture a buccia d'arancia o la presenza di vaiolature, verificare le condizioni del materiale, l'abrasivo, la pressione, il tempo di lucidatura, il calore e la fase di levigatura precedente .
Correggere la causa alla radice è solitamente più efficace che continuare a lucidare la superficie difettosa.
Nella lavorazione della pietra, la macchina, gli utensili abrasivi, le caratteristiche della pietra e i parametri operativi devono essere considerati congiuntamente durante la configurazione del processo di lucidatura.
Domande frequenti
Un tempo di lucidatura più lungo può migliorare la qualità della superficie?
Non sempre. Un tempo di lucidatura eccessivo può generare calore in eccesso e peggiorare alcuni difetti superficiali. Il tempo di lucidatura deve essere adeguato al materiale e alla finitura desiderata.
Perché una superficie lucida sviluppa una texture a buccia d'arancia?
Tra i fattori che contribuiscono comunemente al problema si annoverano una pressione di lucidatura eccessiva, un tempo di lucidatura eccessivo e l'accumulo di calore. Anche le proprietà del materiale e le condizioni di abrasione possono influenzare il risultato.
Cosa devo fare se la superficie peggiora durante la lucidatura?
Non limitarti ad aumentare la pressione di lucidatura. Rimuovi lo strato difettoso con un abrasivo appropriato, quindi procedi con una sequenza controllata di levigatura e lucidatura.
Quali sono le cause delle piccole imperfezioni dopo la lucidatura?
Tra le possibili cause si annoverano inclusioni dure, ruggine, contaminazione superficiale e preparazione inadeguata della superficie originale. Anche una lucidatura eccessiva può rendere questi difetti più evidenti.
Come si possono ridurre i difetti di lucidatura?
Controllare la pressione e il tempo di lucidatura, utilizzare abrasivi adatti, mantenere la superficie pulita, controllare il calore e assicurarsi che la fase di levigatura precedente abbia prodotto una superficie uniforme prima di passare a una lucidatura più fine.