Ambos os problemas levaram os fabricantes a adotar uma abordagem mais controlada, que permite a reutilização do molde diversas vezes, reduzindo o custo de sinterização por segmento e, consequentemente, o preço do segmento. O resultado é uma sequência em etapas: prensagem a frio, aquecimento, prensagem à temperatura adequada e, por fim, resfriamento.
Etapa 1: Prensagem a frio da peça em branco
A prensagem a frio, também chamada de pré-prensagem, ocorre antes da aplicação de calor. A camada ativa e a camada não ativa do segmento são colocadas em um molde e compactadas em uma prensa a frio manual ou automática.
A pressão depende da formulação. Uma mistura com muita parafina ou metais de baixo ponto de fusão requer uma pressão maior, enquanto outras misturas podem usar menos. A faixa usual é de 1.000 a 2.000 kg/cm² (cerca de 98 a 196 MPa).
A peça prensada é fabricada próxima da sua espessura final em uma direção. A outra dimensão é deixada ligeiramente maior, o que proporciona à prensagem a quente posterior alguma quantidade de material para comprimir.
Etapa 2: Aquecimento no molde de grafite
Os blocos prensados a frio são colocados em um molde de grafite, que é inserido na prensa quente. A prensa aciona a corrente de aquecimento e leva o molde à temperatura de sinterização.
Este período de aquecimento é a primeira parte do ciclo de sinterização. O ciclo não termina na temperatura máxima. Ele continua até que o molde esfrie até a temperatura ambiente, o que o torna um processo longo.
Etapa 3: Prensagem à temperatura de sinterização
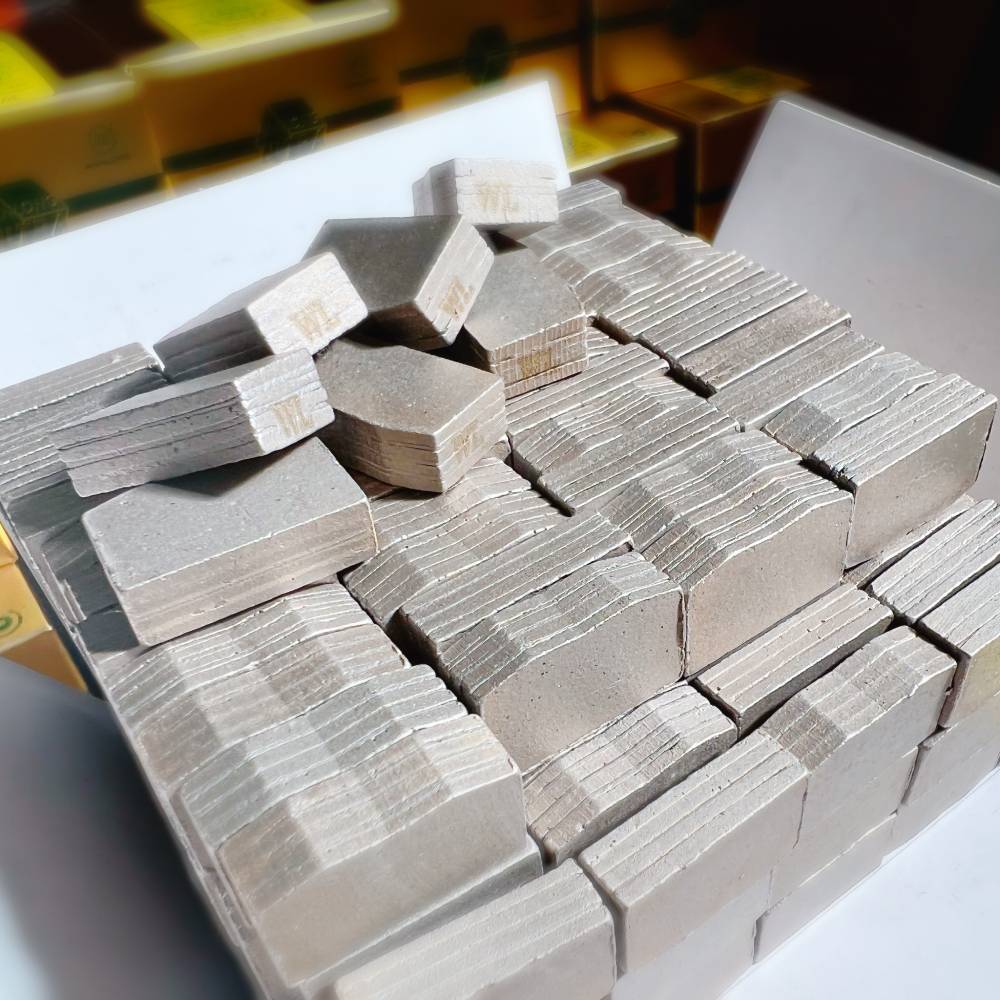
Após o molde atingir a temperatura de sinterização e ser mantido nessa temperatura por um determinado período, aplica-se pressão. A alta pressão une a camada ativa à camada inativa. Quando o segmento é prensado até o tamanho desejado, tanto a pressão quanto a temperatura são reduzidas.
A principal diferença em relação ao método inicial descrito acima reside na aplicação de pressão após a estabilização da temperatura, em vez de simultaneamente com o primeiro aquecimento.
Etapa 4: Resfriamento e desmoldagem
O molde é colocado sobre uma placa de aço e resfriado à temperatura ambiente. Somente então os segmentos são retirados para acabamento e inspeção de qualidade.