Алмазні сегменти призначені для підтримки стабільної траєкторії різання під час руху пильного диска крізь камінь. Коли диск надмірно рухається вбік, сегменти можуть нерівномірно контактувати з матеріалом по обидва боки траєкторії різання.
З часом це може призвести до заокруглення ріжучих сегментів або їх нерівномірного зносу замість збереження їхнього належного профілю.
Рух леза зазвичай не спричинений одним фактором. Стан пильного полотна, точність зварювання, продуктивність верстата, параметри різання та характеристики каменю – все це може відігравати певну роль.
Ось сім поширених причин.
1. Биття або деформація серцевини пильного диска
Алмазні сегменти приварюються безпосередньо до сталевого осердя. Якщо осердя деформоване або має надмірне биття, сегменти природним чином рухатимуться так само під час різання.
Це може спричинити бічне відхилення та нерівномірний знос сегментів.
Якщо сам сердечник лопаті має значну деформацію, виправлення лише сегментів не вирішить проблему. Заміна сердечника зазвичай є більш практичним рішенням.
2. Недостатня жорсткість ядра
Жорсткість сталевого осердя визначає, наскільки добре лезо протистоїть деформації під навантаженнями різання.
Коли серцевина не має достатньої жорсткості, радіальні сили різання можуть призвести до вигину леза під час роботи. Ця деформація створює додаткові бічні сили та робить лезо менш стійким.
Ця проблема частіше виникає через низькоякісну або неправильно розроблену серцевину лопаті.
Відповідний сердечник повинен забезпечувати достатню жорсткість для діаметра леза, конфігурації сегмента, потужності машини та передбачуваного застосування різання.
3. Зварювання нерівних сегментів
Положення та кут зварювання кожного сегмента повинні бути однаковими.
Якщо величина виступу сегмента або кут зварювання відрізняються між двома сторонами леза, під час обертання леза може виникнути бічне биття.
Як тільки лезо починає рухатися вбік, сегменти можуть нерівномірно контактувати з каменем, що призводить до нерівномірного або заокругленого зносу.
З цієї причини позиціонування сегментів та точність зварювання є особливо важливими під час виготовлення пильних дисків.
4. Низька точність машини
Стан каменерізальної машини також впливає на стабільність леза.
Якщо машина має надмірну вібрацію, недостатню жорсткість конструкції або погане вирівнювання компонентів, таких як балка та шпиндель, пильний диск може вібрувати під час різання.
Цей рух безпосередньо впливає на точність різання та може збільшити бічні сили, що діють на алмазні сегменти.
Навіть добре виготовлене лезо може працювати неправильно, якщо його встановити на машині з надмірною вібрацією або низькою механічною точністю.
5. Надмірна швидкість леза
Швидкість обертання леза також повинна відповідати діаметру леза, конструкції сегмента та застосуванню різання.
Якщо швидкість обертання занадто висока, вібрація та динамічні сили можуть посилюватися. За нестабільних умов роботи лезо може рухатися вбік під час різання, що призводить до нерівномірного зношування сегментів.
Тому параметри різання слід вибирати відповідно до рекомендованого виробником леза робочого діапазону, а не просто збільшувати швидкість для підвищення продуктивності.
6. Дуже твердий або високоабразивний камінь
Характеристики самого каменю також можуть сприяти заокругленню сегментів та нерівномірному зносу.
Тверді та високоабразивні матеріали можуть створювати високий опір різанню. Якщо сегмент неправильно підібраний до матеріалу, лезу може бути важко підтримувати стабільний процес різання.
Вищий опір різанню може збільшити вібрацію, удари та бічні сили на лезо.
Для особливо твердого каменю краще обговорити матеріал з виробником алмазного інструменту перед початком виробництва. Формула сегмента, спеціально розроблена для твердого або важкооброблюваного каменю, може забезпечити кращий баланс між швидкістю різання, зносостійкістю та стабільністю леза.
7. Нерівномірне розташування блоків
Також слід перевірити положення та рівень кам'яного блоку.
Якщо блок не вирівняти належним чином перед різанням, лезо може мати нерівномірний контакт з матеріалом. Це може призвести до бічного зносу з одного боку сегментів.
Для блоків з нерівною нижньою поверхнею попереднє обрізання за допомогою машини для обрізання або вирівнювання кам'яних блоків може допомогти створити більш стабільну основу для різання.
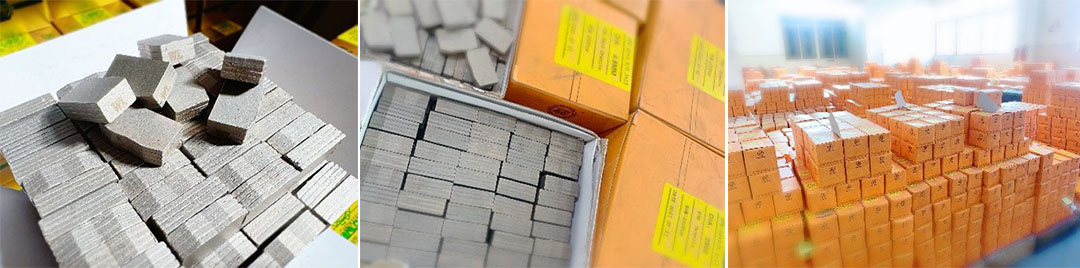
Як боротися із заокругленим або нерівномірним зносом алмазного сегмента
Коли алмазні сегменти починають набувати аномального заокругленого профілю, негайна заміна сегментів може не вирішити основну проблему.
Слід перевірити всю систему різання.
Спочатку перевірте серцевину леза на наявність деформації та биття. Потім перевірте зварювання сегментів, вібрацію верстата, вирівнювання шпинделя, швидкість обертання та стан кам'яного блоку.
Також слід враховувати формулу алмазного сегмента, особливо під час різання надзвичайно твердих або абразивних матеріалів.
У деяких випадках причина може бути пов'язана з верстатом, а не з алмазним інструментом. Якщо лезо продовжує нерівномірно зношуватися через проблеми з механічною точністю, може знадобитися вторинна обробка.
Для обробників каменю, які часто стикаються з нерівними блоками або проблемами з розмірами, наявність вирівнювальної або калібрувальної машини може забезпечити практичний спосіб корекції готового матеріалу після різання.