Các phân đoạn kim cương được thiết kế để duy trì đường cắt ổn định khi lưỡi cưa di chuyển qua đá. Khi lưỡi cưa di chuyển quá nhiều theo chiều ngang, các phân đoạn có thể tiếp xúc không đều với vật liệu ở cả hai phía của đường cắt.
Theo thời gian, điều này có thể khiến các lưỡi cắt bị tròn hoặc mòn không đều thay vì giữ được hình dạng ban đầu.
Hiện tượng lưỡi cưa bị lệch thường không chỉ do một yếu tố gây ra. Tình trạng của lưỡi cưa, độ chính xác của mối hàn, hiệu suất máy móc, thông số cắt và đặc tính của đá đều có thể đóng vai trò nhất định.
Dưới đây là bảy nguyên nhân phổ biến.
1. Độ lệch tâm hoặc biến dạng của lõi lưỡi cưa
Các mảnh kim cương được hàn trực tiếp vào lõi thép. Nếu lõi bị biến dạng hoặc có độ lệch tâm quá mức, các mảnh sẽ tự nhiên chuyển động theo cùng một hướng trong quá trình cắt.
Điều này có thể gây ra lệch hướng và mòn không đều trên các đoạn xương.
Nếu lõi cánh quạt bị biến dạng đáng kể, việc chỉ sửa chữa các đoạn cánh sẽ không giải quyết được vấn đề. Thay thế lõi thường là giải pháp thiết thực hơn.
2. Độ cứng cơ lõi không đủ
Độ cứng của lõi thép quyết định khả năng chống biến dạng của lưỡi dao dưới tác động của tải trọng cắt.
Khi lõi không đủ độ cứng, lực cắt hướng tâm có thể khiến lưỡi dao bị uốn cong trong quá trình hoạt động. Sự biến dạng này tạo ra thêm các lực ngang và làm cho lưỡi dao kém ổn định hơn.
Vấn đề này dễ xảy ra hơn với lõi lưỡi dao chất lượng thấp hoặc được thiết kế không đúng cách.
Lõi phù hợp cần phải có độ cứng đủ để đáp ứng đường kính lưỡi dao, cấu hình phân đoạn, công suất máy và ứng dụng cắt dự định.
3. Hàn phân đoạn không đều
Vị trí và góc hàn của mỗi đoạn cần phải nhất quán.
Nếu độ nhô ra của các đoạn hoặc góc hàn khác nhau giữa hai mặt của lưỡi dao, lưỡi dao có thể bị lệch tâm trong quá trình quay.
Khi lưỡi dao bắt đầu chuyển động ngang, các bộ phận có thể tiếp xúc không đều với đá mài, dẫn đến mài mòn không đều hoặc tròn.
Vì lý do này, việc định vị các đoạn và độ chính xác hàn là đặc biệt quan trọng trong quá trình sản xuất lưỡi cưa.
4. Độ chính xác máy móc kém
Tình trạng của máy cắt đá cũng ảnh hưởng đến độ ổn định của lưỡi cắt.
Nếu máy có độ rung quá mức, độ cứng vững kết cấu không đủ hoặc các bộ phận như dầm và trục chính không được căn chỉnh tốt, lưỡi cưa có thể bị rung trong quá trình cắt.
Sự chuyển động này ảnh hưởng trực tiếp đến độ chính xác khi cắt và có thể làm tăng lực ngang tác động lên các mảnh kim cương.
Ngay cả một lưỡi dao được chế tạo tốt cũng có thể không hoạt động đúng cách nếu nó được lắp đặt trên một máy móc có độ rung quá mức hoặc độ chính xác cơ học kém.
5. Tốc độ lưỡi dao quá cao
Tốc độ quay của lưỡi dao cũng cần phải phù hợp với đường kính lưỡi dao, thiết kế phân đoạn và ứng dụng cắt.
Nếu tốc độ quay quá cao, độ rung và lực động có thể tăng lên. Trong điều kiện hoạt động không ổn định, lưỡi dao có thể di chuyển ngang trong khi cắt, gây mòn không đều các đoạn lưỡi.
Do đó, các thông số cắt nên được lựa chọn theo phạm vi hoạt động được nhà sản xuất lưỡi cắt khuyến nghị, thay vì chỉ đơn giản là tăng tốc độ để cải thiện năng suất.
6. Đá rất cứng hoặc có tính mài mòn cao
Các đặc tính của chính viên đá cũng có thể góp phần làm tròn các mảnh vỡ và gây mòn không đều.
Các vật liệu cứng và có độ mài mòn cao có thể tạo ra lực cản cắt lớn. Nếu phân đoạn lưỡi cắt không được lựa chọn phù hợp với vật liệu, lưỡi cắt có thể khó duy trì quá trình cắt ổn định.
Khả năng chống cắt cao hơn có thể làm tăng độ rung, lực tác động và lực ngang lên lưỡi dao.
Đối với các loại đá đặc biệt cứng, tốt hơn hết là nên thảo luận về vật liệu với nhà sản xuất dụng cụ kim cương trước khi sản xuất. Công thức phân đoạn được phát triển đặc biệt cho đá cứng hoặc khó cắt có thể mang lại sự cân bằng tốt hơn giữa tốc độ cắt, khả năng chống mài mòn và độ ổn định của lưỡi cắt.
7. Vị trí khối không đồng đều
Cần kiểm tra cả vị trí và độ cao của khối đá.
Nếu khối gỗ không được làm phẳng đúng cách trước khi cắt, lưỡi dao có thể tiếp xúc không đều với vật liệu. Điều này có thể dẫn đến mài mòn không đều ở một bên của các đoạn lưỡi dao.
Đối với những khối đá có bề mặt đáy không bằng phẳng, việc bào mỏng sơ bộ bằng máy bào hoặc máy làm phẳng đá có thể giúp tạo ra một mặt đế cắt ổn định hơn.
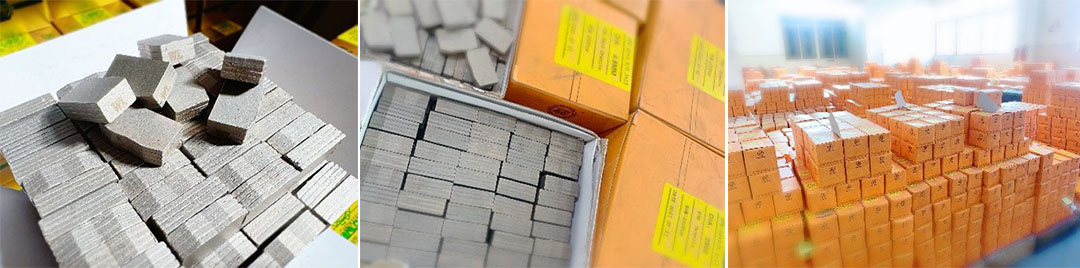
Cách xử lý tình trạng mài mòn không đều hoặc tròn ở các mảnh kim cương.
Khi các mảnh kim cương bắt đầu phát triển hình dạng tròn bất thường, việc thay thế các mảnh ngay lập tức có thể không giải quyết được vấn đề gốc rễ.
Toàn bộ hệ thống cắt cần được kiểm tra.
Trước tiên, hãy kiểm tra lõi lưỡi dao xem có bị biến dạng và lệch tâm không. Sau đó, kiểm tra mối hàn phân đoạn, độ rung của máy, độ thẳng hàng của trục chính, tốc độ quay và tình trạng của khối đá.
Công thức tính toán phân đoạn kim cương cũng cần được xem xét, đặc biệt khi cắt các vật liệu cứng hoặc mài mòn bất thường.
Trong một số trường hợp, nguyên nhân có thể liên quan đến máy móc chứ không phải dụng cụ kim cương. Nếu lưỡi dao tiếp tục bị mòn không đều do các vấn đề về độ chính xác cơ học, thì có thể cần phải gia công lại.
Đối với các nhà chế biến đá thường xuyên gặp phải các khối đá không đều hoặc các vấn đề về kích thước, việc trang bị máy san phẳng hoặc hiệu chỉnh có thể là một giải pháp thiết thực để khắc phục vật liệu thành phẩm sau khi cắt.