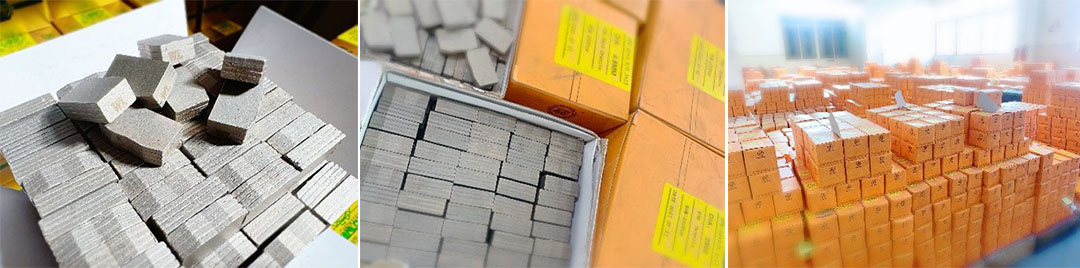
हीरे के खंडों को इस तरह से डिज़ाइन किया गया है कि जब आरी का ब्लेड पत्थर पर चलता है तो काटने का रास्ता स्थिर बना रहे। जब ब्लेड में अत्यधिक पार्श्व गति होती है, तो काटने के रास्ते के दोनों ओर खंडों का सामग्री के साथ असमान संपर्क हो सकता है।
समय के साथ, इससे काटने वाले हिस्से गोल हो सकते हैं या अपने इच्छित आकार को बनाए रखने के बजाय असमान रूप से घिस सकते हैं।
ब्लेड की गति आमतौर पर किसी एक कारक के कारण नहीं होती है। आरी के ब्लेड की स्थिति, वेल्डिंग की सटीकता, मशीन का प्रदर्शन, कटिंग पैरामीटर और पत्थर की विशेषताएं, ये सभी कारक इसमें भूमिका निभा सकते हैं।
यहां सात सामान्य कारण दिए गए हैं।
1. आरी ब्लेड कोर का घिसना या विरूपण
हीरे के टुकड़ों को सीधे स्टील कोर पर वेल्ड किया जाता है। यदि कोर विकृत हो या उसमें अत्यधिक रनआउट हो, तो कटिंग के दौरान टुकड़े स्वाभाविक रूप से उसी गति का अनुसरण करेंगे।
इससे खंडों में पार्श्व विचलन और असमान घिसाव हो सकता है।
यदि ब्लेड के कोर में ही काफी विकृति आ गई है, तो केवल खंडों को ठीक करने से समस्या का समाधान नहीं होगा। कोर को बदलना ही आमतौर पर अधिक व्यावहारिक समाधान होता है।
2. अपर्याप्त कोर कठोरता
स्टील कोर की कठोरता यह निर्धारित करती है कि काटने के भार के तहत ब्लेड विरूपण का कितनी अच्छी तरह प्रतिरोध करता है।
जब कोर में पर्याप्त कठोरता नहीं होती है, तो रेडियल कटिंग बल के कारण संचालन के दौरान ब्लेड मुड़ सकता है। यह विरूपण अतिरिक्त पार्श्व बल उत्पन्न करता है और ब्लेड को कम स्थिर बनाता है।
यह समस्या कम गुणवत्ता वाले या गलत तरीके से डिजाइन किए गए ब्लेड कोर के साथ होने की अधिक संभावना है।
उपयुक्त कोर को ब्लेड के व्यास, खंड विन्यास, मशीन की शक्ति और इच्छित कटिंग अनुप्रयोग के लिए पर्याप्त कठोरता प्रदान करनी चाहिए।
3. असमान खंड वेल्डिंग
प्रत्येक खंड की स्थिति और वेल्डिंग कोण एक समान होने चाहिए।
यदि ब्लेड के दोनों किनारों के बीच सेगमेंट प्रोट्रूज़न की मात्रा या वेल्डिंग कोण में अंतर होता है, तो रोटेशन के दौरान ब्लेड में पार्श्व रनआउट विकसित हो सकता है।
एक बार जब ब्लेड बग़ल में चलना शुरू कर देता है, तो उसके खंड पत्थर के साथ असमान संपर्क में आ सकते हैं, जिसके परिणामस्वरूप अनियमित या गोल आकार का घिसाव हो सकता है।
इसी कारण से, आरा ब्लेड के निर्माण के दौरान सेगमेंट की स्थिति और वेल्डिंग की सटीकता विशेष रूप से महत्वपूर्ण होती है।
4. मशीन की खराब सटीकता
पत्थर काटने वाली मशीन की स्थिति भी ब्लेड की स्थिरता को प्रभावित करती है।
यदि मशीन में अत्यधिक कंपन हो, संरचनात्मक कठोरता अपर्याप्त हो, या बीम और स्पिंडल जैसे घटकों का संरेखण खराब हो, तो कटाई के दौरान आरा ब्लेड में कंपन हो सकता है।
यह हलचल कटिंग की सटीकता को सीधे तौर पर प्रभावित करती है और हीरे के टुकड़ों पर लगने वाले पार्श्व बलों को बढ़ा सकती है।
अच्छी तरह से बनाया गया ब्लेड भी ठीक से काम नहीं कर सकता है यदि इसे अत्यधिक कंपन या खराब यांत्रिक सटीकता वाली मशीन पर स्थापित किया जाता है।
5. ब्लेड की अत्यधिक गति
ब्लेड की घूर्णन गति भी ब्लेड के व्यास, खंड के डिजाइन और काटने के अनुप्रयोग के अनुरूप होनी चाहिए।
यदि घूर्णन गति बहुत अधिक हो, तो कंपन और गतिशील बल बढ़ सकते हैं। अस्थिर परिचालन स्थितियों में, कटाई के दौरान ब्लेड अगल-बगल खिसक सकता है, जिससे खंडों में असमान घिसाव हो सकता है।
इसलिए, उत्पादकता बढ़ाने के लिए गति बढ़ाने के बजाय, ब्लेड निर्माता द्वारा अनुशंसित परिचालन सीमा के अनुसार कटिंग मापदंडों का चयन किया जाना चाहिए।
6. बहुत कठोर या अत्यधिक अपघर्षक पत्थर
पत्थर की अपनी विशेषताएं भी खंडों के गोल होने और असमान घिसाव में योगदान कर सकती हैं।
कठोर और अत्यधिक घर्षणकारी पदार्थ काटने में उच्च प्रतिरोध उत्पन्न कर सकते हैं। यदि ब्लेड का हिस्सा पदार्थ के अनुरूप ठीक से नहीं बना है, तो स्थिर रूप से काटने की प्रक्रिया बनाए रखने में ब्लेड को कठिनाई हो सकती है।
उच्च काटने की प्रतिरोधकता से ब्लेड पर कंपन, प्रभाव और पार्श्व बल बढ़ सकते हैं।
विशेष रूप से कठोर पत्थर के लिए, उत्पादन से पहले डायमंड टूल निर्माता से सामग्री के बारे में चर्चा करना बेहतर होता है। कठोर या काटने में मुश्किल पत्थर के लिए विशेष रूप से विकसित सेगमेंट फॉर्मूला काटने की गति, घिसाव प्रतिरोध और ब्लेड की स्थिरता के बीच बेहतर संतुलन प्रदान कर सकता है।
7. ब्लॉक की असमान स्थिति
पत्थर के ब्लॉक की स्थिति और स्तर की भी जांच करनी चाहिए।
यदि काटने से पहले ब्लॉक को ठीक से समतल नहीं किया जाता है, तो ब्लेड का सामग्री के साथ असमान संपर्क हो सकता है। इससे खंडों के एक तरफ पार्श्व घिसाव हो सकता है।
जिन पत्थरों की निचली सतह असमान होती है, उनके लिए पत्थर के ब्लॉक को ट्रिम करने या समतल करने वाली मशीन से प्रारंभिक ट्रिमिंग करने से अधिक स्थिर कटिंग बेस बनाने में मदद मिल सकती है।
हीरे के गोल या असमान खंडों के घिसाव से कैसे निपटें
जब हीरे के टुकड़ों का आकार असामान्य रूप से गोल होने लगता है, तो टुकड़ों को तुरंत बदलने से मूल समस्या का समाधान नहीं हो सकता है।
संपूर्ण कटाई प्रणाली की जांच की जानी चाहिए।
सबसे पहले ब्लेड के कोर में विकृति और रनआउट की जांच करें। फिर सेगमेंट वेल्डिंग, मशीन कंपन, स्पिंडल अलाइनमेंट, रोटेशनल स्पीड और पत्थर के ब्लॉक की स्थिति की जांच करें।
विशेष रूप से असामान्य रूप से कठोर या अपघर्षक पदार्थों की कटाई करते समय, हीरे के खंड के सूत्र पर भी विचार किया जाना चाहिए।
कुछ मामलों में, कारण डायमंड टूल के बजाय मशीन से संबंधित हो सकता है। यदि यांत्रिक सटीकता संबंधी समस्याओं के कारण ब्लेड में असमान घिसाव जारी रहता है, तो द्वितीयक प्रसंस्करण आवश्यक हो सकता है।
पत्थर प्रसंस्करण करने वालों के लिए, जिन्हें अक्सर असमान ब्लॉक या आयामी समस्याओं का सामना करना पड़ता है, एक लेवलिंग या कैलिब्रेशन मशीन उपलब्ध रखना कटाई के बाद तैयार सामग्री को ठीक करने का एक व्यावहारिक तरीका प्रदान कर सकता है।