Kết quả đánh bóng tốt không chỉ phụ thuộc vào việc tăng thời gian hoặc áp lực đánh bóng. Trong đánh bóng cơ học, đánh bóng quá mức đôi khi có thể làm cho bề mặt trở nên xấu hơn thay vì tốt hơn.
Các vấn đề thường gặp trên bề mặt bao gồm kết cấu sần sùi như vỏ cam và các vết lõm nhỏ hoặc lỗ kim trên bề mặt được đánh bóng. Những khuyết tật này thường liên quan đến áp lực đánh bóng quá mức, thời gian đánh bóng quá lâu, tích tụ nhiệt, chuẩn bị bề mặt kém hoặc điều kiện chất mài mòn không phù hợp.
Hiểu rõ nguyên nhân gây ra lỗi là bước đầu tiên để khắc phục nó.
Nguyên nhân nào gây ra vấn đề trong quá trình đánh bóng bằng máy móc?
Sai lầm phổ biến nhất khi bề mặt không được đánh bóng đúng cách là tăng áp lực đánh bóng hoặc tiếp tục đánh bóng quá lâu.
Điều này không phải lúc nào cũng cải thiện được bề mặt.
Trong một số trường hợp, áp lực quá lớn và thời gian đánh bóng kéo dài sẽ tạo ra nhiều nhiệt hơn và loại bỏ vật liệu không đồng đều. Kết quả có thể là bề mặt thô ráp hoặc không đều thay vì bề mặt mịn hơn.
Vì lý do này, các thông số đánh bóng cần được điều chỉnh theo vật liệu, chất mài mòn và điều kiện bề mặt chứ không chỉ đơn giản là tăng cường độ đánh bóng.
1. Đánh bóng quá mức
Đánh bóng quá mức xảy ra khi việc đánh bóng liên tục khiến chất lượng bề mặt bị suy giảm thay vì được cải thiện.
Hai dạng khuyết tật bề mặt thường gặp do đánh bóng cơ học quá mức là:
● Kết cấu vỏ cam
● Rỗ hoặc các vết lõm nhỏ trên bề mặt
Những vấn đề này dễ xảy ra hơn khi quá trình đánh bóng cơ học tạo ra nhiệt lượng quá mức hoặc khi áp suất và thời gian đánh bóng quá cao.
Việc lựa chọn chất mài mòn, tốc độ đánh bóng và tình trạng của dụng cụ đánh bóng cũng có thể ảnh hưởng đến kết quả.
2. Tại sao bề mặt lại xuất hiện hiện tượng sần sùi như vỏ cam?
Bề mặt sần sùi như vỏ cam là một kết cấu không đều, gồ ghề, khiến bề mặt được đánh bóng trông thô ráp chứ không mịn màng.
Có nhiều yếu tố có thể góp phần gây ra vấn đề này.
Áp lực đánh bóng quá mức
Việc tạo áp lực quá lớn sẽ làm tăng ma sát giữa dụng cụ đánh bóng và phôi.
Ma sát phát sinh thêm sẽ tạo ra nhiệt và có thể gây ra hiện tượng loại bỏ vật liệu không đồng đều.
Thời gian đánh bóng quá mức
Đánh bóng quá lâu không nhất thiết tạo ra bề mặt hoàn thiện tốt hơn.
Khi bề mặt đã đạt được trạng thái yêu cầu, việc tiếp tục đánh bóng có thể làm tăng nhiệt độ và khiến bề mặt khó kiểm soát hơn.
Nhiệt độ quá cao
Nhiệt lượng sinh ra từ bánh mài hoặc các dụng cụ đánh bóng cơ học khác có thể ảnh hưởng đến bề mặt nếu quá trình làm mát và kiểm soát không được đảm bảo.
Điều này đặc biệt quan trọng khi làm việc với các vật liệu nhạy cảm với nhiệt hoặc khi sử dụng áp suất cao.
Độ cứng vật liệu
Các loại vật liệu khác nhau sẽ phản ứng khác nhau với áp lực và nhiệt độ khi đánh bóng.
Vật liệu cứng hơn có thể chịu được tải trọng đánh bóng cao hơn, trong khi vật liệu mềm hơn dễ bị ảnh hưởng hơn bởi áp lực quá mức.
Do đó, thời gian và áp lực đánh bóng thích hợp nên được xác định dựa trên vật liệu và quy trình đánh bóng chứ không phải sử dụng cùng một thiết lập cho mọi công việc.
3. Cách khắc phục bề mặt sần sùi như vỏ cam
Khi bề mặt được đánh bóng bắt đầu xuống cấp, việc tăng áp suất hoặc kéo dài thời gian đánh bóng thường không phải là giải pháp tốt nhất.
Một phương pháp tốt hơn là loại bỏ lớp bề mặt bị lỗi rồi quay lại quy trình đánh bóng.
Một quy trình thực tế là:
1. Xác định độ sâu và phạm vi của vùng bị lỗi.
2. Loại bỏ bề mặt bị hư hỏng hoặc không bằng phẳng bằng vật liệu mài mòn thích hợp.
3. Sử dụng chất mài mòn có độ nhám cao hơn một chút so với chất đã sử dụng trước đó để khôi phục bề mặt đồng đều.
4. Giảm áp lực đánh bóng so với giai đoạn đánh bóng trước đó.
5. Tiếp tục sử dụng các chất mài mòn có độ mịn tăng dần.
6. Kiểm soát nhiệt độ trong suốt quá trình.
7. Kết thúc bằng cách đánh bóng với lực nhẹ hơn.
Trình tự mài chính xác phụ thuộc vào vật liệu và độ hoàn thiện bề mặt yêu cầu.
4. Tại sao hiện tượng rỗ bề mặt xảy ra trong quá trình đánh bóng?
Hiện tượng rỗ bề mặt là những vết lõm nhỏ hoặc lỗ kim vẫn còn nhìn thấy được trên bề mặt sau khi đánh bóng.
Trong một số ứng dụng đánh bóng kim loại, các tạp chất phi kim loại cứng và giòn có thể bị kéo ra khỏi vật liệu trong quá trình đánh bóng. Điều này tạo ra các lỗ nhỏ trên bề mặt.
Các điều kiện bề mặt khác cũng có thể góp phần gây ra hiện tượng rỗ bề mặt.
Các nguyên nhân phổ biến bao gồm:
1. Áp lực hoặc thời gian đánh bóng quá mức
Áp suất cao và quá trình đánh bóng kéo dài có thể loại bỏ vật liệu không đồng đều và làm cho các khuyết tật bề mặt hiện có trở nên dễ nhìn thấy hơn.
2. Tạp chất vật liệu hoặc các tạp chất cứng
Nếu vật liệu chứa các tạp chất cứng hoặc các chất lẫn khác, chúng có thể có phản ứng khác biệt so với vật liệu xung quanh trong quá trình đánh bóng.
Khi loại bỏ các tạp chất này, các vết lõm nhỏ có thể vẫn còn lại.
3. Gỉ sét bề mặt
Gỉ sét hoặc ăn mòn trên bề mặt có thể tạo ra những vùng không đều, càng trở nên rõ ràng hơn trong quá trình đánh bóng.
Bề mặt bị ảnh hưởng cần được làm sạch và chuẩn bị kỹ lưỡng trước khi đánh bóng mịn.
4. Loại bỏ lớp bề mặt ban đầu không đầy đủ
Nếu bề mặt thô ráp hoặc bị hư hại ban đầu chưa được loại bỏ hoàn toàn, các công đoạn đánh bóng sau đó có thể không tạo ra được bề mặt hoàn thiện đồng đều.
Do đó, việc chuẩn bị bề mặt là một phần quan trọng của toàn bộ quy trình đánh bóng.
5. Cách giảm thiểu hiện tượng rỗ và khuyết tật bề mặt
Khi xuất hiện các vết rỗ, trước tiên hãy xác định xem vấn đề xuất phát từ chính vật liệu hay từ quá trình đánh bóng.
Kiểm tra:
● Tình trạng bề mặt trước khi đánh bóng
● Tình trạng mài mòn
● Áp lực đánh bóng
● Thời gian đánh bóng
● Tốc độ đánh bóng
● Sinh nhiệt
● Vệ sinh bề mặt
● Giai đoạn nghiền trước đó
Nếu lỗi phát sinh do quá trình đánh bóng, có thể cần phải quay lại giai đoạn mài trước đó.
Việc sử dụng chất mài mòn phù hợp để loại bỏ lớp bị lỗi thường hiệu quả hơn so với việc tiếp tục đánh bóng mịn. 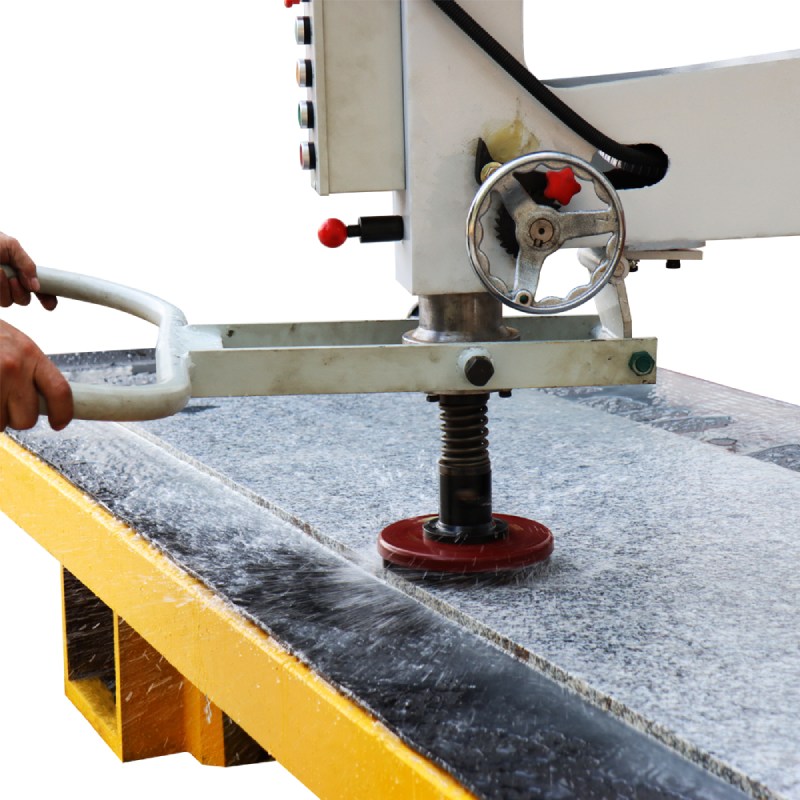
Các vấn đề khi đánh bóng và nguyên nhân có thể xảy ra
| Vấn đề bề mặt | Nguyên nhân có thể | Hành động được đề xuất |
|---|---|---|
| Kết cấu vỏ cam | Áp suất quá cao | Giảm áp lực đánh bóng |
| Kết cấu vỏ cam | Thời gian đánh bóng quá mức | Rút ngắn chu kỳ đánh bóng |
| Kết cấu vỏ cam | Nhiệt độ quá cao | Cải thiện khả năng làm mát và kiểm soát quy trình |
| Bề mặt không bằng phẳng | Mài không kỹ trước khi đánh bóng. | Trở lại giai đoạn nghiền thích hợp |
| Những hố nhỏ | Các tạp chất cứng | Loại bỏ lớp bị lỗi và mài lại. |
| Những hố nhỏ | Rỉ sét hoặc tạp chất trên bề mặt | Làm sạch và chuẩn bị bề mặt |
| Hoàn thành kém | Chất mài mòn không phù hợp với vật liệu. | Kiểm tra lựa chọn vật liệu mài mòn |
| sự xuống cấp bề mặt | Tiếp tục đánh bóng sau khi đạt được độ hoàn thiện yêu cầu. | Dừng hoặc giảm cường độ đánh bóng. |
Nên kiểm soát áp lực khi đánh bóng như thế nào?
Áp lực đánh bóng cần đủ cao để loại bỏ vật liệu hiệu quả nhưng không được quá cao đến mức tạo ra nhiệt lượng quá mức hoặc làm mài mòn bề mặt không đều.
Nếu bề mặt trở nên xấu hơn khi tiếp tục đánh bóng, hãy kiểm tra áp suất trước khi tăng thêm.
Một phương pháp khắc phục sự cố hữu ích là thay đổi từng thông số quy trình một. Điều này giúp dễ dàng xác định xem vấn đề có phải do áp suất, thời gian đánh bóng, lựa chọn chất mài mòn hay nhiệt độ gây ra hay không.
Lựa chọn dụng cụ đánh bóng phù hợp
Dụng cụ đánh bóng có ảnh hưởng trực tiếp đến chất lượng bề mặt và hiệu quả đánh bóng.
Tùy thuộc vào vật liệu và độ hoàn thiện yêu cầu, các dụng cụ khác nhau có thể được sử dụng cho quá trình mài thô, mài trung gian và đánh bóng cuối cùng.
Đối với gia công đá, việc lựa chọn dụng cụ mài và đánh bóng cần phù hợp với loại đá, máy móc, độ hoàn thiện yêu cầu và điều kiện sản xuất.
Ví dụ, các dụng cụ làm từ kim cương thường được sử dụng để mài và đánh bóng đá vì chúng có thể kiểm soát được quá trình loại bỏ vật liệu ở các giai đoạn khác nhau của quy trình.
Một cách tiếp cận thực tiễn để đạt được kết quả đánh bóng tốt hơn
Khi bề mặt đã được đánh bóng mà chưa đạt được độ hoàn thiện yêu cầu, không nên tăng áp lực hoặc thời gian đánh bóng ngay lập tức.
Hãy bắt đầu bằng cách kiểm tra tình trạng bề mặt và xác định khuyết điểm thực tế.
Sau đó:
1. Xác định xem vấn đề xuất phát từ vật liệu hay từ quy trình đánh bóng.
2. Loại bỏ bề mặt bị lỗi bằng vật liệu mài mòn thích hợp.
3. Quay lại quy trình nghiền có kiểm soát nếu cần thiết.
4. Giảm áp lực đánh bóng quá mức.
5. Kiểm soát nhiệt độ trong quá trình đánh bóng cơ học.
6. Sử dụng chất mài mòn phù hợp cho từng giai đoạn đánh bóng.
7. Ngừng đánh bóng khi đã đạt được độ nhẵn bề mặt yêu cầu.
Quy trình đánh bóng được kiểm soát thường đáng tin cậy hơn so với việc chỉ đơn giản là tăng áp lực hoặc dành nhiều thời gian hơn cho cùng một công đoạn đánh bóng.
Điều gì quan trọng nhất trong quá trình đánh bóng?
Kết quả đánh bóng tốt đến từ việc kiểm soát toàn bộ quy trình chứ không chỉ dựa vào áp lực đánh bóng.
Khi xuất hiện các vấn đề như bề mặt sần sùi như vỏ cam hoặc bị rỗ, hãy kiểm tra tình trạng vật liệu, chất mài mòn, áp lực, thời gian đánh bóng, nhiệt độ và giai đoạn mài trước đó .
Khắc phục nguyên nhân gốc rễ thường hiệu quả hơn là tiếp tục đánh bóng bề mặt bị lỗi.
Đối với quá trình gia công đá, cần xem xét đồng thời máy móc, dụng cụ mài mòn, đặc tính của đá và các thông số vận hành khi thiết lập quy trình đánh bóng.
Câu hỏi thường gặp
Thời gian đánh bóng lâu hơn có thể cải thiện chất lượng bề mặt không?
Không phải lúc nào cũng vậy. Thời gian đánh bóng quá lâu có thể tạo ra nhiệt lượng dư thừa và làm trầm trọng thêm một số khuyết tật bề mặt. Thời gian đánh bóng cần phải phù hợp với vật liệu và độ hoàn thiện yêu cầu.
Tại sao bề mặt được đánh bóng lại xuất hiện vân vỏ cam?
Các yếu tố thường gặp gây ra hiện tượng này bao gồm áp lực đánh bóng quá mức, thời gian đánh bóng quá lâu và sự tích tụ nhiệt. Tính chất vật liệu và điều kiện chất mài mòn cũng có thể ảnh hưởng đến kết quả.
Tôi nên làm gì nếu bề mặt trở nên xấu hơn trong quá trình đánh bóng?
Không nên chỉ đơn giản tăng áp lực đánh bóng. Hãy loại bỏ lớp bị lỗi bằng chất mài mòn thích hợp, sau đó tiếp tục với quy trình mài và đánh bóng được kiểm soát.
Nguyên nhân nào gây ra các vết lõm nhỏ sau khi đánh bóng?
Các nguyên nhân có thể bao gồm các tạp chất cứng, rỉ sét, nhiễm bẩn bề mặt và việc chuẩn bị bề mặt ban đầu không đầy đủ. Đánh bóng quá mức cũng có thể làm cho những khuyết điểm này dễ nhận thấy hơn.
Làm thế nào để giảm thiểu các khuyết tật trong quá trình đánh bóng?
Kiểm soát áp lực và thời gian đánh bóng, sử dụng chất mài mòn phù hợp, giữ cho bề mặt sạch sẽ, kiểm soát nhiệt độ và đảm bảo giai đoạn mài trước đó đã tạo ra bề mặt đồng đều trước khi chuyển sang giai đoạn đánh bóng mịn hơn.