Diamantsegmente sind so konstruiert, dass sie einen stabilen Schnittpfad gewährleisten, während sich das Sägeblatt durch den Stein bewegt. Bei übermäßiger seitlicher Bewegung des Sägeblatts kann es zu ungleichmäßigem Kontakt der Segmente mit dem Material auf beiden Seiten des Schnittpfades kommen.
Im Laufe der Zeit kann dies dazu führen, dass die Schneidsegmente abgerundet werden oder ungleichmäßigen Verschleiß aufweisen, anstatt ihr vorgesehenes Profil beizubehalten.
Die Bewegung des Sägeblatts wird üblicherweise nicht durch einen einzigen Faktor verursacht. Der Zustand des Sägeblatts, die Schweißgenauigkeit, die Maschinenleistung, die Schnittparameter und die Eigenschaften des Gesteins können allesamt eine Rolle spielen.
Hier sind sieben häufige Ursachen.
1. Rundlauf oder Verformung des Sägeblattkerns
Diamantsegmente werden direkt auf den Stahlkern geschweißt. Bei Verformungen des Kerns oder übermäßigem Rundlauffehler folgen die Segmente beim Schneiden naturgemäß derselben Bewegung.
Dies kann zu seitlichen Abweichungen und ungleichmäßigem Verschleiß der Segmente führen.
Bei erheblichen Verformungen des Schaufelkerns reicht eine Korrektur der Segmente allein nicht aus. Der Austausch des Kerns ist in der Regel die praktikablere Lösung.
2. Unzureichende Kernsteifigkeit
Die Steifigkeit des Stahlkerns bestimmt, wie gut die Klinge der Verformung unter Schnittbelastung widersteht.
Wenn der Kern nicht über ausreichende Steifigkeit verfügt, können radiale Schnittkräfte während des Betriebs zu einer Verbiegung des Sägeblatts führen. Diese Verformung erzeugt zusätzliche Seitenkräfte und verringert die Stabilität des Sägeblatts.
Dieses Problem tritt eher bei einem minderwertigen oder unsachgemäß konstruierten Klingenkern auf.
Ein geeigneter Kern sollte genügend Steifigkeit für den Klingendurchmesser, die Segmentkonfiguration, die Maschinenleistung und die beabsichtigte Schneidanwendung bieten.
3. Ungleichmäßiges Segmentschweißen
Die Position und der Schweißwinkel jedes Segments müssen einheitlich sein.
Wenn sich der Umfang des Segmentüberstands oder der Schweißwinkel zwischen den beiden Seiten des Blattes unterscheidet, kann das Blatt während der Rotation einen seitlichen Rundlauf entwickeln.
Sobald sich die Klinge seitlich bewegt, kann es zu einem ungleichmäßigen Kontakt der Segmente mit dem Stein kommen, was zu unregelmäßigem oder abgerundetem Verschleiß führt.
Aus diesem Grund sind die Positionierung der Segmente und die Schweißgenauigkeit bei der Herstellung von Sägeblättern von besonderer Bedeutung.
4. Mangelhafte Maschinengenauigkeit
Der Zustand der Steinschneidemaschine beeinflusst auch die Stabilität des Sägeblatts.
Bei übermäßigen Vibrationen der Maschine, unzureichender struktureller Steifigkeit oder schlechter Ausrichtung von Bauteilen wie dem Träger und der Spindel kann das Sägeblatt während des Schneidens vibrieren.
Diese Bewegung beeinflusst die Schnittgenauigkeit unmittelbar und kann die auf die Diamantsegmente wirkenden Seitenkräfte erhöhen.
Selbst ein gut gefertigtes Sägeblatt funktioniert möglicherweise nicht einwandfrei, wenn es an einer Maschine mit übermäßigen Vibrationen oder mangelnder mechanischer Genauigkeit montiert ist.
5. Zu hohe Klingengeschwindigkeit
Die Drehzahl des Sägeblatts muss außerdem auf den Sägeblattdurchmesser, die Segmentkonstruktion und die Schneidanwendung abgestimmt sein.
Bei zu hoher Drehzahl können Vibrationen und dynamische Kräfte zunehmen. Unter instabilen Betriebsbedingungen kann sich das Sägeblatt beim Schneiden seitlich bewegen, was zu ungleichmäßigem Verschleiß der Segmente führt.
Die Schnittparameter sollten daher gemäß dem vom Klingenhersteller empfohlenen Betriebsbereich ausgewählt werden, anstatt einfach die Geschwindigkeit zu erhöhen, um die Produktivität zu steigern.
6. Sehr harter oder stark abrasiver Stein
Die Eigenschaften des Steins selbst können ebenfalls zu Segmentverrundung und ungleichmäßigem Verschleiß beitragen.
Harte und stark abrasive Werkstoffe können einen hohen Schnittwiderstand erzeugen. Ist das Segment nicht optimal auf das Material abgestimmt, kann das Sägeblatt Schwierigkeiten haben, einen stabilen Schnittvorgang aufrechtzuerhalten.
Ein höherer Schnittwiderstand kann Vibrationen, Stöße und seitliche Kräfte auf das Sägeblatt verstärken.
Bei besonders hartem Gestein empfiehlt es sich, das Material vor der Produktion mit dem Hersteller des Diamantwerkzeugs zu besprechen. Eine speziell für hartes oder schwer zu bearbeitendes Gestein entwickelte Segmentformel kann ein besseres Gleichgewicht zwischen Schnittgeschwindigkeit, Verschleißfestigkeit und Stabilität des Schneidblatts gewährleisten.
7. Ungleichmäßige Blockpositionierung
Die Position und die Höhe des Steinblocks sollten ebenfalls überprüft werden.
Wird der Block vor dem Schneiden nicht korrekt ausgerichtet, kann es zu ungleichmäßigem Kontakt des Sägeblatts mit dem Material kommen. Dies kann zu einseitigem Verschleiß an den Segmenten führen.
Bei Blöcken mit unebener Unterseite kann ein vorheriges Zuschneiden mit einer Steinblock-Zuschneide- oder Nivellierungsmaschine dazu beitragen, eine stabilere Schnittgrundlage zu schaffen.
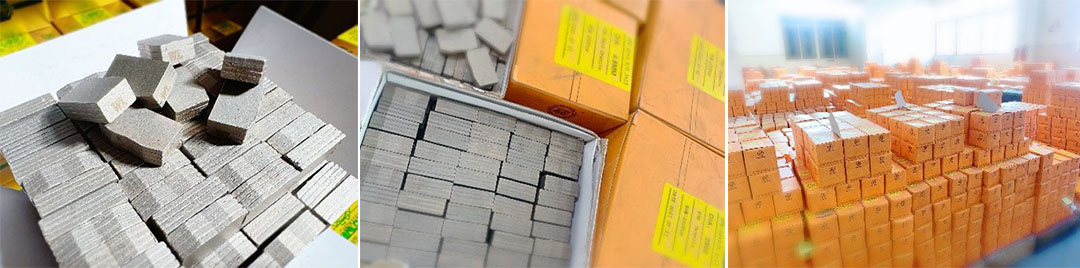
Umgang mit Abnutzungsspuren an Diamantsegmenten
Wenn Diamantsegmente ein ungewöhnlich abgerundetes Profil entwickeln, löst ein sofortiger Austausch der Segmente möglicherweise nicht das zugrunde liegende Problem.
Das gesamte Schneidsystem sollte überprüft werden.
Beginnen Sie mit der Überprüfung des Schaufelkerns auf Verformungen und Rundlauffehler. Kontrollieren Sie anschließend die Segmentschweißung, Maschinenvibrationen, Spindelausrichtung, Drehzahl und den Zustand des Steinblocks.
Die Formel für Diamantsegmente sollte ebenfalls berücksichtigt werden, insbesondere beim Schneiden von ungewöhnlich harten oder abrasiven Materialien.
In manchen Fällen liegt die Ursache eher an der Maschine als am Diamantwerkzeug. Sollte die Sägeblattspitze aufgrund von Genauigkeitsproblemen weiterhin ungleichmäßigen Verschleiß aufweisen, kann eine Nachbearbeitung erforderlich sein.
Für Steinbearbeiter, die häufig mit unebenen Blöcken oder Maßproblemen konfrontiert sind, kann das Bereithalten einer Nivellier- oder Kalibriermaschine eine praktische Möglichkeit bieten, das fertige Material nach dem Schneiden zu korrigieren.