Алмаз кесінділері ара дискісі тас арқылы қозғалған кезде кесу жолының тұрақтылығын сақтауға арналған. Пышақтың шамадан тыс көлденең қозғалысы пайда болған кезде, кесінділер кесу жолының екі жағындағы материалмен біркелкі емес жанасуы мүмкін.
Уақыт өте келе, бұл кесу сегменттерінің дөңгеленуіне немесе олардың белгіленген профилін сақтаудың орнына біркелкі емес тозуына әкелуі мүмкін.
Пышақтың қозғалысы әдетте бір ғана факторға байланысты емес. Ара жүзінің жағдайы, дәнекерлеу дәлдігі, машинаның жұмысы, кесу параметрлері және тастың сипаттамалары рөл атқаруы мүмкін.
Міне, жеті кең таралған себеп.
1. Ара дискісінің өзегінің істен шығуы немесе деформациясы
Алмаз кесінділері болат өзегіне тікелей дәнекерленеді. Егер өзек деформацияланған болса немесе шамадан тыс ағып кетсе, кесінділер кесу кезінде табиғи түрде сол қозғалысты орындайды.
Бұл сегменттердің көлденең ауытқуына және біркелкі емес тозуына әкелуі мүмкін.
Егер қалақ өзегінің өзінде айтарлықтай деформация болса, сегменттерді түзету мәселені шешпейді. Әдетте өзекті ауыстыру тиімдірек шешім болып табылады.
2. Өзектің қаттылығының жеткіліксіздігі
Болат өзегінің қаттылығы пышақтың кесу жүктемелері кезінде деформацияға қаншалықты төзімді екенін анықтайды.
Өзек жеткілікті қаттылыққа ие болмаған кезде, радиалды кесу күштері жұмыс кезінде жүздің майысуына әкелуі мүмкін. Бұл деформация қосымша бүйірлік күштерді тудырады және жүздің тұрақсыздығын төмендетеді.
Бұл мәселе сапасыз немесе дұрыс жасалмаған пышақ өзегінде жиі кездеседі.
Тиісті өзек пышақтың диаметріне, сегменттің конфигурациясына, машинаның қуатына және кесу мақсатына жеткілікті қаттылықты қамтамасыз етуі керек.
3. Біркелкі емес сегментті дәнекерлеу
Әрбір сегменттің орналасуы мен дәнекерлеу бұрышы біркелкі болуы керек.
Егер сегменттің шығып тұрған мөлшері немесе пісіру бұрышы пышақтың екі жағында әртүрлі болса, айналу кезінде пышақтың бүйірлік ағып кетуі мүмкін.
Пышақ бүйірге қарай қозғала бастағаннан кейін, сегменттер таспен біркелкі емес жанасуы мүмкін, бұл біркелкі емес немесе дөңгелек тозуға әкеледі.
Осы себепті, ара дискісін жасау кезінде сегменттерді орналастыру және дәнекерлеу дәлдігі ерекше маңызды.
4. Машинаның дәлдігінің төмендігі
Тас кесетін машинаның жағдайы да пышақтың тұрақтылығына әсер етеді.
Егер станокта шамадан тыс діріл, құрылымдық қаттылық жеткіліксіз болса немесе арқалық пен шпиндель сияқты компоненттердің дұрыс тураланбаған болса, ара дискісі кесу кезінде дірілдеу мүмкін.
Бұл қозғалыс кесу дәлдігіне тікелей әсер етеді және гауһар кесінділеріне әсер ететін көлденең күштерді арттыруы мүмкін.
Тіпті жақсы жасалған пышақ та шамадан тыс діріл немесе механикалық дәлдігі нашар машинаға орнатылса, дұрыс жұмыс істемеуі мүмкін.
5. Қалақшаның шамадан тыс жылдамдығы
Қалақшаның айналу жылдамдығы қалақшаның диаметріне, сегменттің дизайнына және кесу қолданылуына сәйкес келуі керек.
Айналу жылдамдығы тым жоғары болса, діріл мен динамикалық күштер артуы мүмкін. Тұрақсыз жұмыс жағдайында кесу кезінде пышақ бүйірге қарай жылжып, сегменттердің біркелкі емес тозуына әкелуі мүмкін.
Сондықтан кесу параметрлерін өнімділікті арттыру үшін жылдамдықты арттырудың орнына пышақ өндірушісі ұсынған жұмыс диапазонына сәйкес таңдау керек.
6. Өте қатты немесе өте абразивті тас
Тастың өзіндік сипаттамалары сегменттердің дөңгелектенуіне және біркелкі емес тозуына да ықпал етуі мүмкін.
Қатты және жоғары абразивті материалдар жоғары кесу кедергісін тудыруы мүмкін. Егер кесінді материалға дұрыс сәйкес келмесе, пышақ тұрақты кесу процесін сақтауда қиындықтарға тап болуы мүмкін.
Кесуге төзімділіктің жоғарылауы пышақтың дірілін, соққысын және көлденең күштерін арттыруы мүмкін.
Ерекше қатты тас үшін, өндіріс алдында материалды гауһар тас құралын өндірушімен талқылаған дұрыс. Қатты немесе кесілуі қиын тас үшін арнайы жасалған сегменттік формула кесу жылдамдығы, тозуға төзімділік және жүздің тұрақтылығы арасындағы жақсы тепе-теңдікті қамтамасыз ете алады.
7. Блоктың біркелкі емес орналасуы
Тас блоктың орналасуы мен деңгейін де тексеру керек.
Егер кесу алдында блок дұрыс тегістелмесе, пышақ материалмен біркелкі емес жанасуы мүмкін. Бұл сегменттердің бір жағында бүйірлік тозуға әкелуі мүмкін.
Түбі тегіс емес блоктар үшін тас блоктарды кесу немесе тегістеу машинасымен алдын ала кесу тұрақты кесу негізін жасауға көмектеседі.
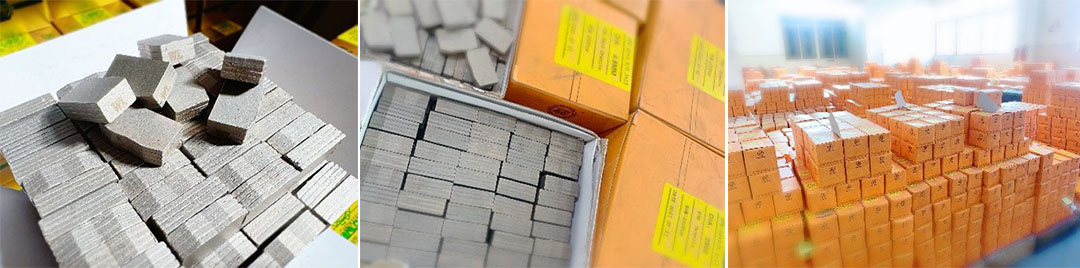
Дөңгелектелген немесе біркелкі емес гауһар сегментінің тозуымен қалай күресуге болады
Алмаз сегменттері қалыптан тыс дөңгелектелген профильді дамыта бастаған кезде, сегменттерді дереу өзгерту негізгі мәселені шешпеуі мүмкін.
Барлық кесу жүйесін тексеру қажет.
Алдымен пышақ өзегін деформациялау және ағып кетуін тексеріңіз. Содан кейін сегментті дәнекерлеуді, машинаның дірілін, шпиндельдің туралануын, айналу жылдамдығын және тас блоктың жағдайын тексеріңіз.
Алмаз сегментінің формуласын да ескеру қажет, әсіресе ерекше қатты немесе абразивті материалдарды кескен кезде.
Кейбір жағдайларда себеп алмас құралымен емес, машинамен байланысты болуы мүмкін. Егер механикалық дәлдік мәселелеріне байланысты жүз біркелкі емес тозуды жалғастырса, қайталама өңдеу қажет болуы мүмкін.
Тегіс емес блоктарға немесе өлшемдік мәселелерге жиі тап болатын тас өңдеушілер үшін тегістеу немесе калибрлеу машинасын қолжетімді ұстау кескеннен кейін дайын материалды түзетудің практикалық тәсілін қамтамасыз ете алады.